Le regole per la scelta delle macchine utensili CNC
La durata dell'utensile è strettamente correlata al volume di taglio. Quando si formulano i parametri di taglio, si dovrebbe prima selezionare una durata ragionevole dell'utensile, e la durata ragionevole dell'utensile dovrebbe essere determinata in base all'obiettivo di ottimizzazione. Generalmente divisa in 2 tipi: la durata dell'utensile con la produttività più elevata e la durata dell'utensile con il costo più basso. La prima è determinata in base all'obiettivo delle ore di lavoro per pezzo singolo più basse, e la seconda è determinata in base all'obiettivo del costo di processo più basso.
I seguenti punti possono essere considerati quando si sceglie la durata dell'utensile in base alla complessità dell'utensile, ai costi di produzione e di affilatura. La durata degli utensili complessi e ad alta precisione dovrebbe essere superiore a quella degli utensili a tagliente singolo. Per gli utensili indicizzabili con serraggio a macchina, a causa del breve tempo di cambio utensile, al fine di dare pieno gioco alle sue prestazioni di taglio e migliorare l'efficienza produttiva, la durata dell'utensile può essere selezionata per essere inferiore, in genere 15-30 min. Per macchine utensili multi-utensile, macchine utensili modulari e utensili di lavorazione automatizzati in cui l'installazione dell'utensile, il cambio utensile e la regolazione dell'utensile sono più complicati, la durata dell'utensile dovrebbe essere maggiore e l'affidabilità dell'utensile dovrebbe essere garantita. Quando la produttività di un determinato processo in officina limita l'aumento della produttività dell'intera officina, la durata dell'utensile del processo dovrebbe essere selezionata inferiore. Quando il costo dell'intero impianto per unità di tempo di un determinato processo è relativamente elevato, anche la durata dell'utensile dovrebbe essere selezionata inferiore. Quando si rifiniscono pezzi di grandi dimensioni, per garantire che almeno una passata venga completata ed evitare di cambiare l'utensile a metà del taglio, la durata dell'utensile deve essere determinata in base alla precisione del pezzo e alla rugosità della superficie. Rispetto ai normali metodi di lavorazione delle macchine utensili, Lavorazione CNC pone requisiti più elevati per gli utensili da taglio. Non solo richiede buona qualità, alta precisione, ma richiede anche stabilità dimensionale, elevata durata e facile installazione e regolazione. Soddisfa i requisiti di alta efficienza delle macchine utensili CNC. Gli utensili selezionati sulle macchine utensili CNC spesso adottano materiali adatti per il taglio ad alta velocità (come acciaio rapido, carburo a grana ultrafine) e utilizzano inserti indicizzabili.
Macchine utensili CNC per tornitura
Gli utensili di tornitura CNC comunemente utilizzati sono generalmente divisi in 3 categorie: utensili di tornitura per formatura, utensili di tornitura a punta, utensili di tornitura ad arco e 3 tipi. Gli utensili di tornitura per formatura sono anche chiamati utensili di tornitura prototipo. La forma del contorno delle parti lavorate è completamente determinata dalla forma e dalle dimensioni della lama dell'utensile di tornitura. Nella lavorazione di tornitura CNC, gli utensili di tornitura per formatura comuni includono utensili di tornitura ad arco a raggio piccolo, utensili di tornitura non rettangolari e utensili per filettatura. Nella lavorazione CNC, l'utensile di tornitura per formatura dovrebbe essere utilizzato il meno possibile o meno. L'utensile di tornitura a punta è un utensile di tornitura caratterizzato da un tagliente dritto. La punta dell'utensile di questo tipo di utensile di tornitura è composta da taglienti principali e secondari lineari, come utensili di tornitura interna ed esterna 900, utensili di tornitura della faccia sinistra e destra, utensili di tornitura per scanalatura (taglio) e vari taglienti esterni e interni con piccole punte dell'utensile. Utensile di tornitura per fori. Il metodo di selezione dei parametri geometrici dell'utensile di tornitura appuntito (principalmente l'angolo geometrico) è fondamentalmente lo stesso di quello della tornitura ordinaria, ma è necessario considerare attentamente le caratteristiche della lavorazione CNC (come percorso di lavorazione, interferenza di lavorazione, ecc.) e la punta dell'utensile stessa. resistenza.
Il 2° è l'utensile di tornitura ad arco. L'utensile di tornitura ad arco è un utensile di tornitura caratterizzato da un tagliente ad arco con una piccola rotondità o errore di profilo lineare. Ogni punto del bordo dell'arco dell'utensile di tornitura è la punta dell'utensile di tornitura ad arco. Di conseguenza, il punto di posizione dell'utensile non è sull'arco, ma sul centro dell'arco. L'utensile di tornitura ad arco può essere utilizzato per tornire superfici interne ed esterne ed è particolarmente adatto per tornire varie superfici di formatura di connessioni lisce (concave). Quando si seleziona il raggio dell'arco dell'utensile di tornitura, si dovrebbe considerare che il raggio dell'arco del tagliente dell'utensile di tornitura a 2 punti dovrebbe essere inferiore o uguale al raggio di curvatura minimo sul contorno concavo della parte, in modo da evitare la secchezza della lavorazione. Il raggio non dovrebbe essere troppo piccolo, altrimenti non solo sarà difficile da produrre, ma l'utensile di tornitura potrebbe danneggiarsi a causa della debole resistenza della punta o della scarsa capacità di dissipazione del calore del corpo dell'utensile.
Macchine utensili CNC per fresatura
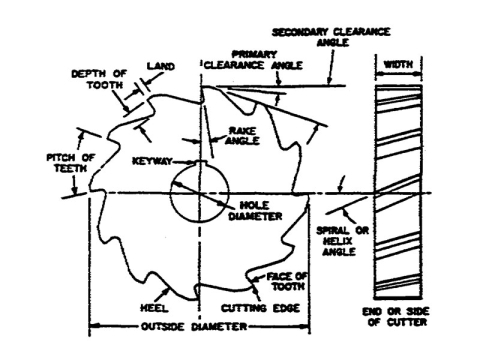
Nella lavorazione CNC, le frese a fondo piatto sono comunemente utilizzate per fresare i contorni interni ed esterni di parti piane e del piano di fresatura. I dati empirici dei parametri rilevanti dell'utensile sono i seguenti: Innanzitutto, il raggio della fresa RD dovrebbe essere inferiore al raggio minimo di curvatura Rmin della superficie del contorno interno della parte, generalmente RD= (0.8-0.9) Rmin. Il secondo è la lavorazione h2 della parte H< (1/4-1/6) RD per garantire che il coltello abbia sufficiente rigidità. Terzo, quando si fresa il fondo della scanalatura interna con una fresa a fondo piatto, perché le 2 passate del fondo della scanalatura devono essere sovrapposte e il raggio del bordo inferiore dell'utensile è Re=Rr, ovvero il diametro è d=2Re=2(Rr). Prendere il raggio dell'utensile come Re=0.95 (Rr). Per la lavorazione di alcuni profili e contorni tridimensionali con angoli di smusso variabili, vengono comunemente utilizzate frese sferiche, frese ad anello, frese a tamburo, frese coniche e frese a disco.
La maggior parte delle macchine utensili CNC utilizza utensili serializzati e standardizzati. Per i portautensili e le teste degli utensili, come gli utensili di tornitura esterna indicizzabili e gli utensili di tornitura frontale, esistono standard nazionali e modelli serializzati. Per i centri di lavorazione e i cambiautensili automatici, le macchine utensili e i portautensili sono stati serializzati e standardizzati. Ad esempio, il codice standard del sistema di utensili conici è TSG-JT e il codice standard del sistema di utensili dritti è DSG-JZ. Inoltre, per l'utensile selezionato, prima dell'uso, la dimensione dell'utensile deve essere misurata rigorosamente per ottenere dati accurati e l'operatore inserisce questi dati nel sistema dati e completa il processo di elaborazione tramite chiamata al programma, elaborando così pezzi qualificati.
Il punto dello strumento
Da quale posizione l'utensile inizia a muoversi verso la posizione specificata? Quindi all'inizio dell'esecuzione del programma, deve essere determinata la posizione in cui l'utensile inizia a muoversi nel sistema di coordinate del pezzo in lavorazione. Questa posizione è il punto di partenza dell'utensile rispetto al pezzo in lavorazione quando il programma viene eseguito. Quindi è chiamato punto di partenza del programma o punto di partenza. Questo punto di partenza è generalmente determinato dall'impostazione dell'utensile, quindi questo punto è anche chiamato punto di impostazione dell'utensile. Quando si compila il programma, scegliere correttamente la posizione del punto di impostazione dell'utensile. Il principio di impostazione del punto di impostazione dell'utensile è quello di facilitare l'elaborazione numerica e semplificare la programmazione. È facile da allineare e controllare durante l'elaborazione; l'errore di elaborazione causato è piccolo. Il punto di impostazione dell'utensile può essere impostato sulla parte lavorata, sull'attrezzatura o sulla macchina utensile. Per migliorare la precisione di lavorazione della parte, il punto di impostazione dell'utensile dovrebbe essere impostato il più possibile sulla base di progettazione della parte o sulla base di processo. Nel funzionamento effettivo della macchina utensile, il punto di posizione dell'utensile può essere posizionato sul punto di impostazione dell'utensile mediante un'operazione di impostazione manuale dell'utensile, ovvero la coincidenza di "punto di posizione dell'utensile" e "punto di impostazione dell'utensile". Il cosiddetto "punto di posizione dell'utensile" si riferisce al punto di riferimento di posizionamento dell'utensile. Il punto di posizione dell'utensile dell'utensile di tornitura è la punta dell'utensile o il centro dell'arco della punta dell'utensile. La fresa a fondo piatto è l'intersezione dell'asse dell'utensile e del fondo dell'utensile; la fresa a testa sferica è il centro della sfera e il trapano è la punta. L'operazione di impostazione manuale dell'utensile ha una bassa precisione e una bassa efficienza. Alcune fabbriche utilizzano specchi ottici di impostazione dell'utensile, strumenti di impostazione dell'utensile, dispositivi di impostazione automatica dell'utensile, ecc. per ridurre i tempi di impostazione dell'utensile e migliorare la precisione dell'impostazione dell'utensile. Quando l'utensile deve essere cambiato durante la lavorazione, è necessario specificare il punto di cambio utensile. Il cosiddetto "punto di cambio utensile" si riferisce alla posizione del portautensile quando ruota per cambiare l'utensile. Il punto di cambio utensile deve essere posizionato all'esterno del pezzo in lavorazione o dell'attrezzatura; né il pezzo in lavorazione né le altre parti devono essere toccate durante il cambio utensile.
I dati di lavorazione
Nella programmazione NC, il programmatore deve determinare i dati di lavorazione per ogni processo e scriverli nel programma sotto forma di istruzioni. I parametri di taglio includono velocità del mandrino, dati di lavorazione posteriore e velocità di avanzamento. Per diversi metodi di lavorazione, è necessario selezionare diversi parametri di taglio. Il principio di selezione dei dati di lavorazione è quello di garantire la precisione di lavorazione e la rugosità superficiale delle parti, dare pieno gioco alle prestazioni di taglio dell'utensile, garantire una ragionevole durata dell'utensile e dare pieno gioco alle prestazioni della macchina utensile per massimizzare la produttività e ridurre i costi.
1. Determinare la velocità del mandrino.
La velocità del mandrino deve essere selezionata in base alla velocità di taglio consentita e al diametro del pezzo (o utensile). La formula di calcolo è: n=1000 v/7 1D dove: V è la velocità di taglio, l'unità è il movimento m/m, che è determinato dalla durata dell'utensile; N è la velocità del mandrino, l'unità è r/min, e D è il diametro del pezzo o il diametro dell'utensile in mm. Per la velocità del mandrino calcolata N, la velocità che la macchina utensile ha o è vicina a deve essere selezionata per ultima.
2. Determinare la velocità di avanzamento.
La velocità di avanzamento è un parametro importante nei parametri di taglio delle macchine utensili CNC, che viene selezionato principalmente in base ai requisiti di precisione di lavorazione e rugosità superficiale delle parti e alle proprietà dei materiali degli utensili e dei pezzi. La velocità di avanzamento massima è limitata dalla rigidità della macchina utensile e dalle prestazioni del sistema di avanzamento. Il principio di determinazione della velocità di avanzamento: quando la qualità del pezzo può essere garantita, al fine di migliorare l'efficienza della produzione, è possibile selezionare una velocità di avanzamento più elevata. Generalmente selezionata nell'intervallo 100-200mm/min; quando si taglia, si lavora con fori profondi o si lavora con utensili in acciaio rapido, si deve selezionare una velocità di avanzamento più bassa, generalmente compresa nell'intervallo 20-50mm/min; quando la precisione di lavorazione, la superficie Quando il requisito di rugosità è elevato, la velocità di avanzamento dovrebbe essere selezionata più piccola, generalmente nell'intervallo di 20-50mm/min; quando l'utensile è vuoto, in particolare quando la lunga distanza "ritorna a zero", è possibile impostare nel sistema CNC della macchina la velocità di avanzamento massima.
3. Determinare la profondità del taglio.
La profondità di taglio è determinata dalla rigidità della macchina utensile, del pezzo in lavorazione e dell'utensile da taglio. Quando la rigidità lo consente, la profondità di taglio dovrebbe essere il più possibile uguale alla tolleranza di lavorazione del pezzo in lavorazione, il che può ridurre il numero di passate e migliorare l'efficienza produttiva. Per garantire la qualità della superficie lavorata, può essere lasciata una piccola quantità di tolleranza di finitura, generalmente 0.2-0.5mmIn breve, il valore specifico dei dati di lavorazione dovrebbe essere determinato per analogia in base alle prestazioni della macchina, ai manuali correlati e all'esperienza effettiva.
Allo stesso tempo, la velocità del mandrino, la profondità di taglio e la velocità di avanzamento possono essere adattate tra loro per ottenere i migliori parametri di taglio.
I dati di lavorazione non sono solo un parametro importante che deve essere determinato prima della regolazione della macchina utensile, ma anche se il loro valore è ragionevole o meno ha un'influenza molto importante sulla qualità della lavorazione, l'efficienza della lavorazione e il costo di produzione. I cosiddetti dati di lavorazione "ragionevoli" si riferiscono ai dati di lavorazione che sfruttano appieno le prestazioni di taglio dell'utensile e le prestazioni dinamiche della macchina utensile (potenza, coppia) per ottenere un'elevata produttività e bassi costi di lavorazione con la premessa di garantire la qualità.