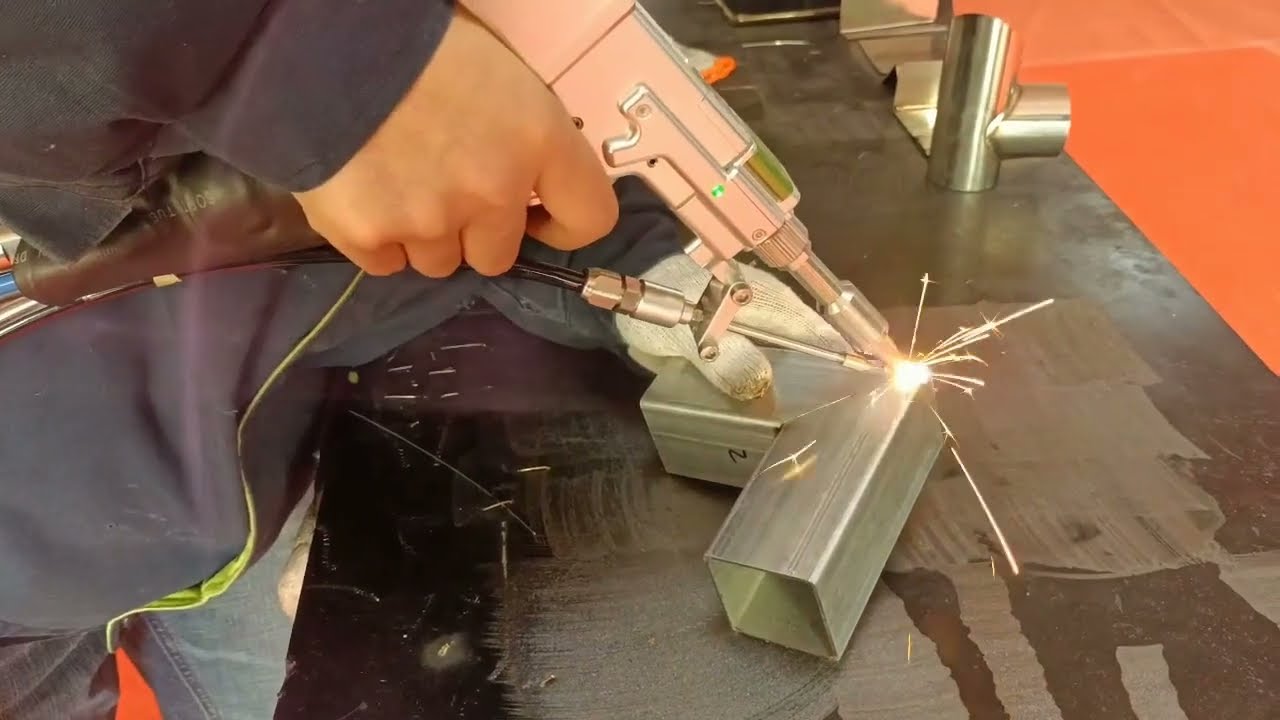
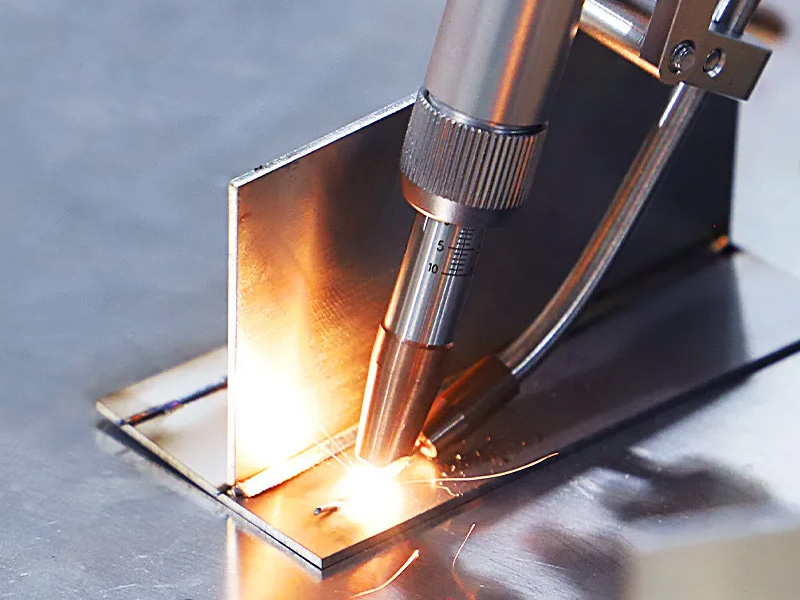
Nel settore della saldatura, la saldatura laser è considerata un metodo di unione forte e sofisticato. Utilizza fasci di luce altamente concentrati chiamati laser. Sulla superficie mirata del materiale, il raggio laser crea un calore intenso sul punto di contatto e fa sì che il materiale si fonda e formi un forte legame mentre si raffredda e si solidifica.
La saldatura laser ha sia vantaggi che svantaggi. Confrontando altri processi di saldatura come MIG o TIG, la saldatura laser è più forte. Oggi, impareremo a conoscere la saldatura laser, i suoi punti di forza e limiti, l'usabilità e così via. In questo articolo confronteremo anche la saldatura laser con diversi metodi di saldatura.
Quindi, immergiamoci nel mondo della saldatura laser.
Cos'è la saldatura laser?
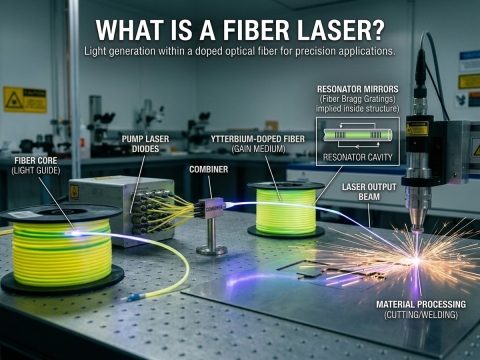
La saldatura laser è il metodo di saldatura che utilizza raggi laser focalizzati ad alto calore per fondere la superficie metallica. Le parti fuse si uniscono e si solidificano dopo il raffreddamento. Come qualsiasi altro macchinario laser, saldatrici laser utilizzare anche alcuni elementi specifici dei laser, tra cui laser a stato solido, laser a gas (CO2 laser) e laser a diodi.
La saldatura di alta qualità con distorsione minima e zona riscaldata lo rendono un'ottima scelta per un'ampia gamma di progetti di saldatura.
Esistono altri processi di saldatura come la saldatura ad arco con filo metallico (GMAW/MIG), la saldatura ad arco con filo animato (GTAW/TIG), la saldatura ad arco con filo schermato (Stick), la saldatura ad arco sommerso, la saldatura a punti per resistenza e la saldatura a fascio di elettroni.
In particolare, la saldatura laser è la più pratica e versatile tra tutte.
Cosa puoi fare con noi?
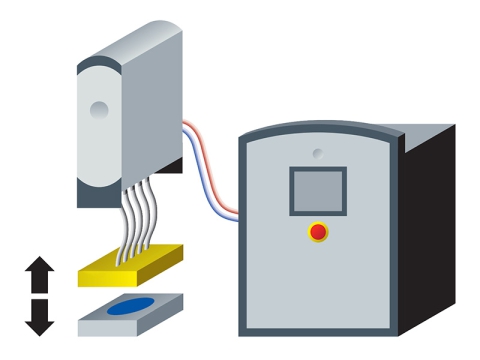
La saldatura laser utilizza raggi laser focalizzati ad alta concentrazione per riscaldare la superficie metallica fino a farla fondere. Dopo aver unito le parti, vengono lasciate raffreddare fino a quando non raggiungono la solidità.
Di seguito vengono fornite le informazioni per l'utente passo dopo passo.
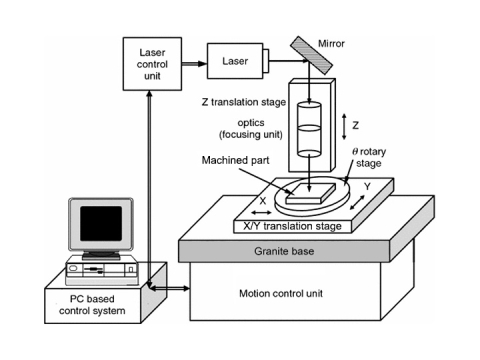
1. Generazione del raggio: il processo di saldatura inizia con la generazione di un raggio laser ad alta potenza. Diversi tipi di laser, come laser a stato solido, laser a gas (ad esempio, CO2 A seconda dei requisiti applicativi, possono essere utilizzati laser o laser a diodi.
2. Focalizzazione del raggio: quindi il raggio laser viene diretto al punto focalizzato utilizzando specchi e lenti. Il riscaldamento e la fusione efficienti dei materiali dipendono in larga misura dalla precisione del punto focale e della temperatura.
3. Preparazione del materiale: prima di iniziare il processo di saldatura, la preparazione del materiale è un must. Ciò include pulizia, serraggio e trattamento della superficie.
4. Processo di saldatura: focalizzare i raggi laser sulla superficie preparata del materiale. Il punto diretto della superficie si fonde con il calore concentrato del laser.
5. Formazione della saldatura: i materiali fusi si fondono e formano un giunto solido. Per migliorare la resistenza del giunto e riempire gli spazi vuoti, possono essere utilizzati filtri aggiuntivi.
6. Raffreddamento e solidificazione: una volta completata la saldatura, i materiali fusi si raffreddano e solidificano rapidamente, formando un legame solido tra le superfici unite. Per ridurre al minimo la distorsione, è molto importante un controllo del raffreddamento adeguato.
7. Ispezione post-saldatura: ispezionare la saldatura per verificarne la qualità e l'integrità. Potrebbero essere necessari ulteriori processi di finitura, come molatura, lucidatura o rivestimento, a seconda della finitura della saldatura.
La saldatura laser è potente?
Sì, la saldatura laser è considerata una tecnica di saldatura forte e affidabile. Le ragioni per cui la saldatura laser è un processo di saldatura forte sono riportate di seguito.
·€ Precisione e Controllo
Il controllo preciso sui parametri di saldatura come potenza, velocità e messa a fuoco consente di mantenere saldature e proprietà dei materiali coerenti. Ciò si traduce in giunti di saldatura resistenti.
·€ Zona termicamente alterata minima (ZTA)
I fasci concentrati determinano una zona minima interessata dal calore. Ciò riduce la distorsione termica, le sollecitazioni residue e l'indebolimento del materiale. Di conseguenza, le proprietà meccaniche del giunto saldato sono spesso superiori a quelle ottenute con altri metodi di saldatura
·€ Penetrazione profonda
La saldatura laser può raggiungere una penetrazione profonda con un elevato aspect ratio. La saldatura in materiali spessi diventa più accessibile per questo. Migliora l'integrità strutturale del giunto.
·€ Alta densità di energia
L'elevata densità di energia assicura una fusione e una fusione efficienti dei materiali. Ciò si traduce in un forte legame metallurgico. Questa elevata densità di energia consente anche la saldatura di acciaio e leghe non ferrose.
·€ Processo senza contatto
La saldatura laser riduce al minimo la deformazione fisica e la contaminazione dei materiali saldati poiché è un metodo di saldatura senza contatto.
Pro e contro
La saldatura laser è un processo versatile e utile per un'ampia gamma di lavori di saldatura. Tuttavia, a volte non riesce a fornire i risultati desiderati rispetto ad altri metodi di saldatura. Analizziamo i punti di forza e di debolezza della saldatura laser.
| Pro | Contro |
|---|---|
| Consente una saldatura altamente precisa e controllata, ideale per parti complesse e delicate | L'investimento iniziale per l'attrezzatura di saldatura laser è relativamente elevato rispetto ai metodi di saldatura tradizionali |
| Può saldare un'ampia varietà di materiali, tra cui metalli, materie plastiche e materiali diversi | Potrebbe non essere adatto a materiali molto spessi o con superfici altamente riflettenti, che possono riflettere o disperdere il raggio laser |
| Riduce la distorsione termica e il danneggiamento dei materiali, preservando le proprietà meccaniche del materiale circostante | La natura della linea di vista del raggio laser ne limita l'uso in giunti di saldatura non facilmente accessibili o con geometrie complesse |
| Capace di saldare ad alta velocità, il che aumenta la produttività e riduce i tempi di produzione | |
| Ottiene saldature resistenti in materiali spessi con elevati rapporti di aspetto, spesso in un'unica passata | |
| Facilmente integrabile nei sistemi di produzione automatizzati, migliorando l'efficienza e la coerenza |
Come superare i limiti della saldatura laser!
La saldatura laser può essere una grande opportunità se utilizzata nel modo giusto. Sì, ha alcune limitazioni, ma puoi superarne la maggior parte. Quindi, come fare?
Costo elevato dell'attrezzatura
• Eseguire un'analisi costi-benefici approfondita. Considerare i risparmi a lungo termine derivanti dall'aumento della produttività.
• Esplora le opzioni di finanziamento o leasing.
• Iniziare con l'investimento minimo sulla macchina. Aumentare gradualmente l'investimento.
Limitazioni materiali
• Utilizzare rivestimenti o trattamenti superficiali su materiali riflettenti. Ciò migliorerà l'assorbimento laser e ridurrà i problemi di riflessione.
• Ottimizzare i parametri laser per adattarli meglio alle proprietà e allo spessore del materiale.
• Combinare la saldatura laser con altri metodi di saldatura (come MIG o TIG).
Accessibilità articolare limitata
• L'uso di bracci robotici e sistemi automatizzati consentirà di raggiungere anche le giunture più difficili.
• Progettare dispositivi e maschere personalizzati.
• Utilizzare sistemi di saldatura laser multiasse
Inoltre, l'implementazione graduale dei prodotti esistenti, l'esecuzione di valutazioni di compatibilità e l'avvio di progetti pilota possono migliorare l'efficienza della macchina e ridurre notevolmente le limitazioni.
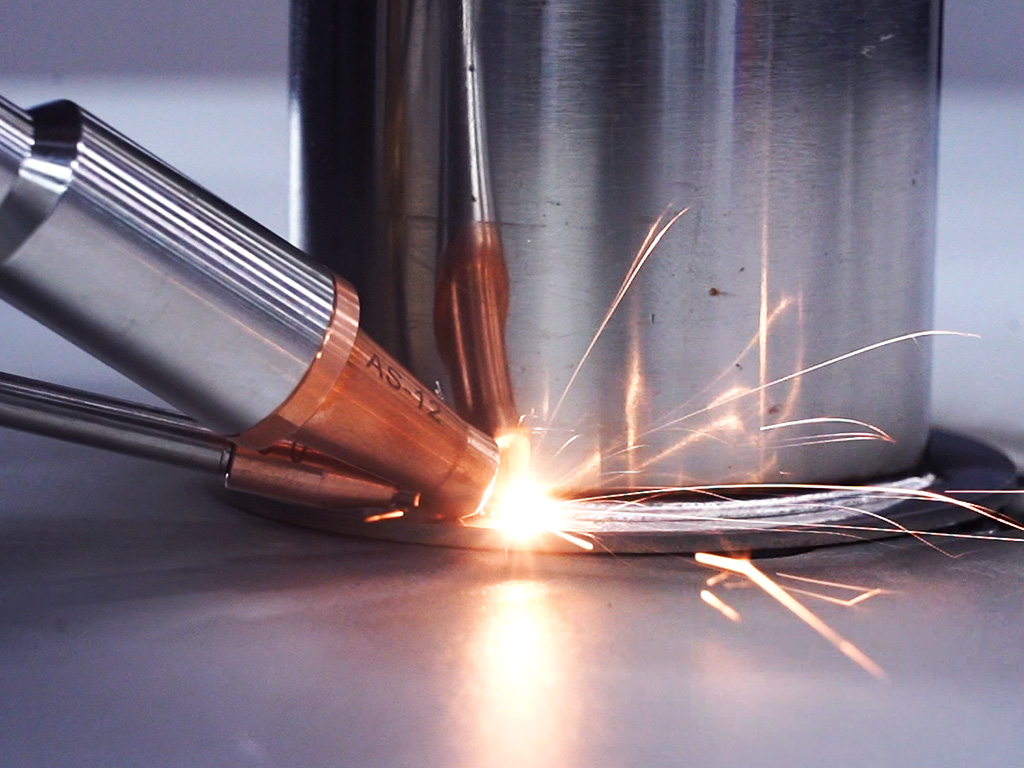
Saldatura laser contro MIG
| Caratteristiche | Saldatura laser | MIG |
|---|---|---|
| Fonte di calore | Raggio laser | Arco elettrico |
| Precisione | Molto alto | Moderato |
| Zona interessata dal calore | Minimo | Maggiore |
| Velocità di saldatura | Alto | Da moderato a basso |
| Penetrazione | Profondo, spesso a passaggio singolo | Buono, potrebbe richiedere più passaggi |
| Compatibilità dei materiali | Ampia gamma, compresi quelli difficili da saldare | Ampia gamma, metalli comuni |
| schizzare | Da minimo a nessuno | Genera schizzi |
| Costo dell'attrezzatura | Alto | Abbassare |
| Requisiti di abilità | È richiesta una formazione altamente specializzata | Moderato, più facile da imparare |
| Accessibilità congiunta | Richiede linea di vista | più flessibile |
| Automazione | Facilmente automatizzato | Meno facilmente automatizzabile |
| Sicurezza | Pericoli significativi derivanti dai laser ad alta potenza | Richiede precauzioni ma è generalmente più sicuro |
Saldatura laser contro TIG
| Aspetti tecnici | Saldatura laser | Saldatura TIG |
|---|---|---|
| Precisione e Controllo | Altissima precisione, ideale per processi complessi e automatizzati | Elevata precisione con controllo manuale, ideale per saldature dettagliate e di alta qualità |
| Zona termicamente alterata (ZTA) | HAZ minima, riduzione della distorsione termica e preservazione delle proprietà del materiale | Riduce al minimo la HAZ, ma non quanto la saldatura laser |
| Velocità | La saldatura ad alta velocità aumenta la produttività | Velocità di saldatura più lente riducono la produttività |
| Versatilità | Adatto a un'ampia gamma di materiali, tra cui metalli, plastiche e materiali diversi | Ottimo per vari metalli, in particolare non ferrosi, ma meno versatile con le materie plastiche |
| Requisiti di abilità | Richiede formazione e competenza specialistiche | Richiede notevole abilità ed esperienza per ottenere i migliori risultati |
| Costo | Elevato costo iniziale dell'attrezzatura | Costo dell'attrezzatura moderato, più alto rispetto ad altri metodi |
| Applicazione | Ideale per applicazioni di produzione ad alta precisione, automatizzate e ad alto volume | Ideale per saldature di alta qualità e controllo manuale, come nei settori aerospaziale, automobilistico e della lavorazione artistica dei metalli |