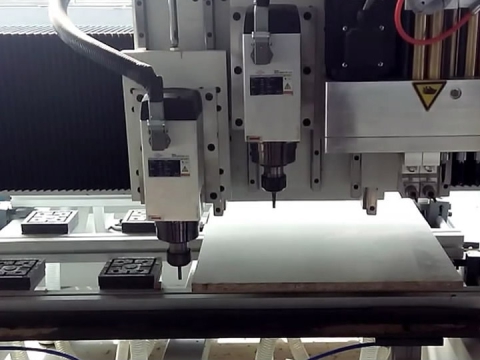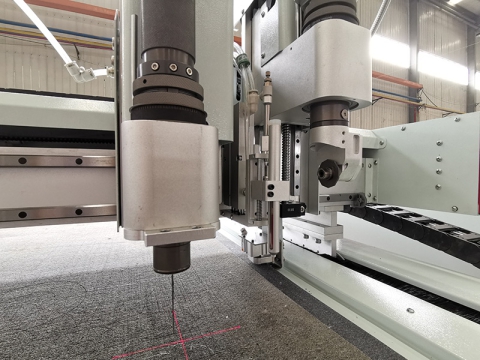
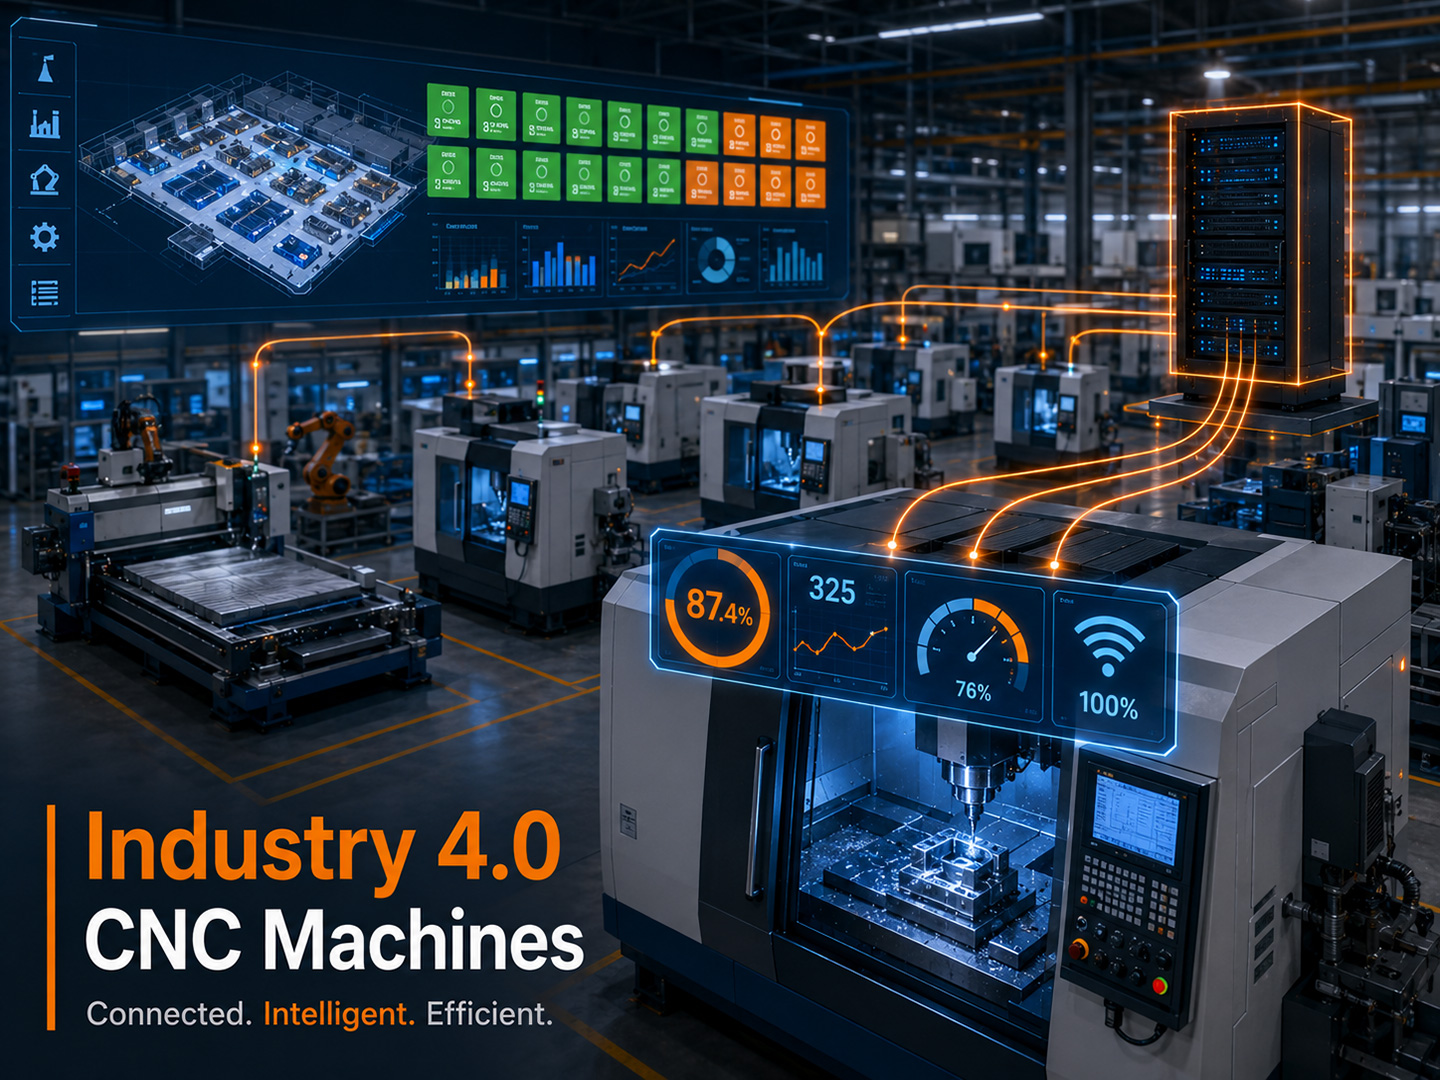
La frase copre un ampio spettro. All'estremità più semplice, un'Industria 4.0 macchina CNC Potrebbe semplicemente pubblicare il suo stato di funzionamento (taglio, inattivo, allarme) su una dashboard in officina. All'estremità più sofisticata, la stessa macchina si trova all'interno di un circuito chiuso in cui il MES pianifica le sue lavorazioni, l'ERP riceve i conteggi di produzione in tempo reale, la manutenzione predittiva viene attivata dalle tendenze di corrente del mandrino e i dati di qualità provenienti dall'ispezione in corso di lavorazione vengono reimmessi nel programma successivo. Entrambe le estremità si qualificano come Industria 4.0; differiscono per maturità, non per natura.
Ciò che distingue la lavorazione CNC dell'Industria 4.0 da una macchina CNC tradizionale è la connettività e il contesto. Una macchina CNC tradizionale esegue un programma e produce pezzi. Una macchina CNC dell'Industria 4.0 fa la stessa cosa, generando al contempo un flusso continuo di dati che il resto della fabbrica può utilizzare per pianificare il lavoro, prevedere i guasti, misurare le prestazioni e migliorare la qualità.
L'architettura dell'Industria 4.0: dai sensori ai sistemi ERP.
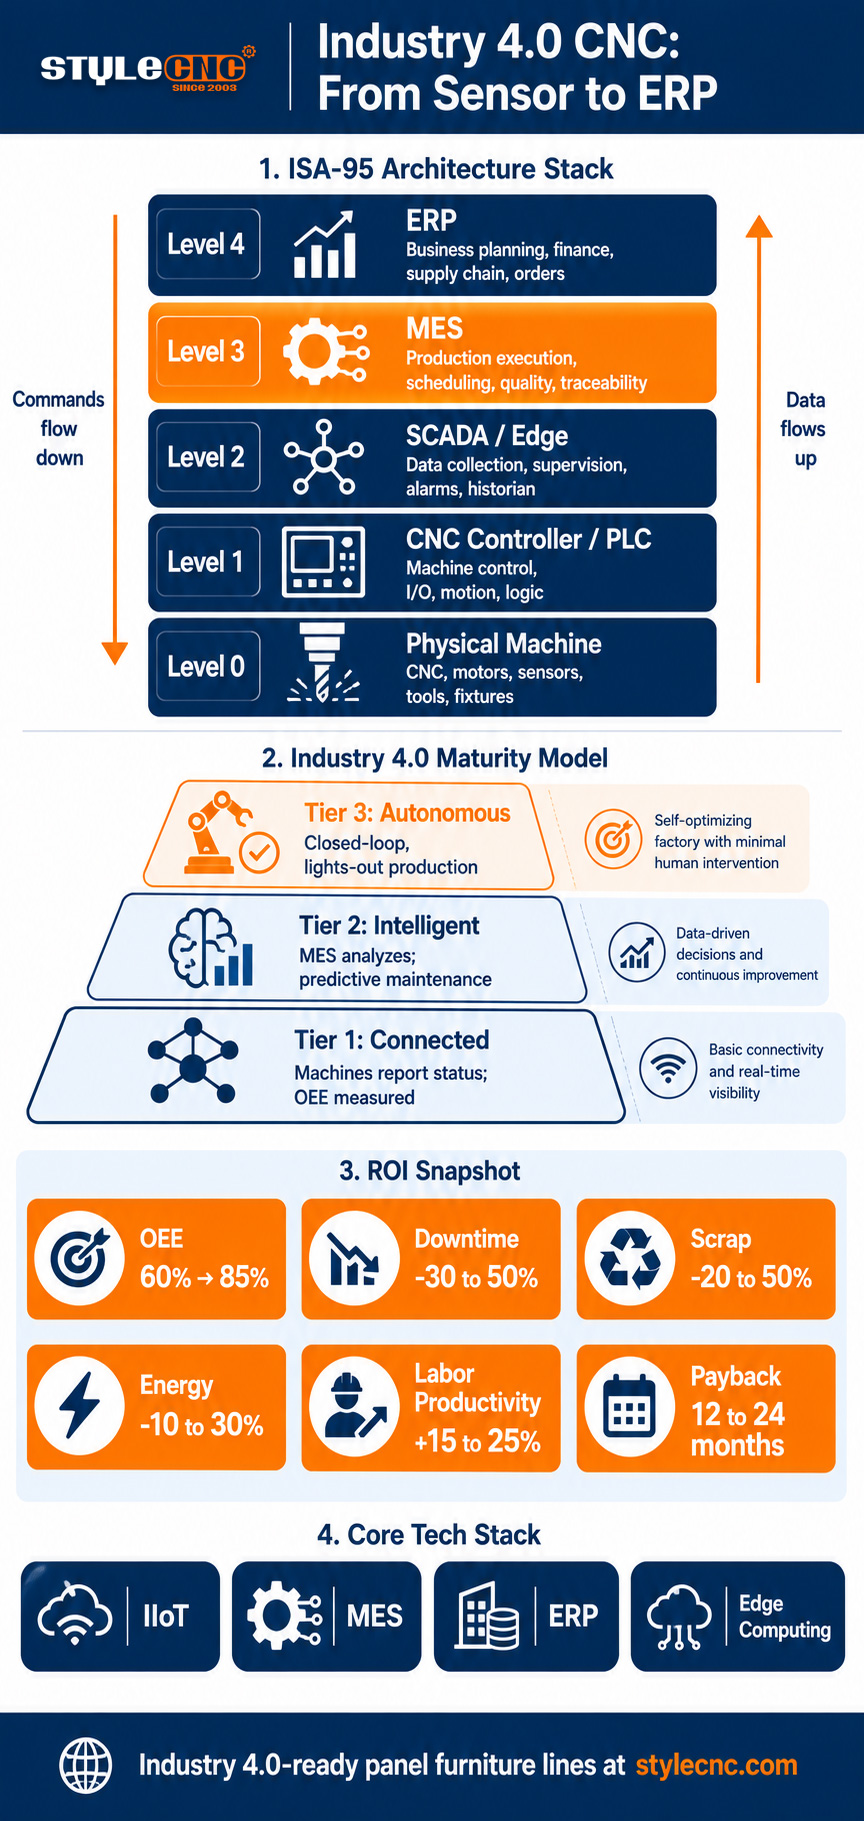
L'architettura dominante per la lavorazione CNC nell'ambito dell'Industria 4.0 segue lo standard ISA-95, che definisce 5 livelli gerarchici di controllo della produzione. Il diagramma seguente mostra come i dati fluiscono verso l'alto, dai sensori fisici ai sistemi aziendali, mentre i comandi e le programmazioni fluiscono verso il basso nella direzione opposta.
ERP di livello 4 / Pianificazione aziendale
Pianificazione, inventario, finanza
LIVELLO 3 MES / Operazioni di produzione
Monitoraggio della produzione, OEE, tracciabilità
SCADA / Edge Computing di LIVELLO 2
Aggregazione dei dati, analisi locale
Controllore CNC / PLC di LIVELLO 1
Logica della macchina, controllo del movimento
LIVELLO 0 Livello fisico
Sensori, attuatori, la macchina stessa
Gran parte del lavoro di trasformazione verso l'Industria 4.0 si svolge al Livello 3, dove risiede il Manufacturing Execution System (MES). Il MES è il livello che collega la realtà dell'officina con la pianificazione aziendale. Raccoglie lo stato delle macchine dal basso, traduce gli ordini di lavoro ERP in programmi eseguibili, calcola l'OEE (Overall Equipment Effectiveness) in tempo reale e impone il rispetto dei parametri di processo, come le versioni dei programmi approvate e gli utensili certificati.
I dati fluiscono continuamente verso l'alto: le letture dei sensori arrivano al controllore, lo stato delle macchine ai sistemi edge o SCADA, i dati di produzione aggregati al MES e i report a livello aziendale all'ERP. I comandi fluiscono verso il basso: l'ERP emette gli ordini di lavoro, il MES li programma sulle macchine, i controllori eseguono i programmi e gli attuatori svolgono il lavoro. I due flussi operano simultaneamente, ed è questo che rende l'architettura a ciclo chiuso anziché semplicemente connessa.
Il modello di maturità a 3 livelli dell'Industria 4.0
La maggior parte delle officine non passa dalla tradizionale lavorazione CNC alla piena Industria 4.0 in un unico passaggio. Il processo si sviluppa attraverso una sorta di scala di maturità, in cui ogni livello offre risultati misurabili che finanziano il successivo. Il modello a 3 livelli riportato di seguito descrive questo percorso.
LIVELLO 1: Connesso
Le macchine comunicano il loro stato a un sistema centrale. L'officina sa in tempo reale quali macchine sono in funzione, quali sono ferme e quali hanno emesso un allarme. L'OEE (Overall Equipment Effectiveness) può essere misurato anziché stimato. Già solo questo livello spesso fa emergere scomode verità: le officine che pensavano di operare con un OEE del 72-76% scoprono spesso che il valore effettivo è più vicino al 42% una volta che i dati digitali sostituiscono i report degli operatori. L'investimento di primo livello è contenuto. Un sensore di corrente sul motore del mandrino e un microcontrollore Wi-Fi possono essere assemblati per meno di 200 dollari per macchina utilizzando componenti standard.
LIVELLO 2: Intelligente
I dati vengono analizzati e utilizzati per intraprendere azioni. Le dashboard MES mettono in evidenza i colli di bottiglia. La manutenzione predittiva segnala i mandrini prima che si guastino. L'integrazione tra CAM ed ERP elimina l'inserimento manuale dei dati tra i sistemi. I dati di qualità confluiscono nei parametri di lavorazione. Un OEE (Overall Equipment Effectiveness) di livello mondiale dell'85% diventa un obiettivo realistico. Questo livello richiede investimenti in software MES, aggiornamenti dei sensori ove necessario e infrastrutture di connettività, inclusi i protocolli OPC-UA o MTConnect, per l'intero parco macchine.
LIVELLO 3: Autonomo
La fabbrica chiude il ciclo. Le macchine si auto-programmano in base alle previsioni di domanda del sistema ERP. Le regolazioni guidate dall'intelligenza artificiale avvengono durante il taglio senza intervento umano. La produzione a luci spente funziona senza presidio durante la notte, con manutenzione predittiva che previene i guasti prima che causino tempi di inattività. Poche officine hanno raggiunto il livello Tier 3 completo, e la maggior parte di quelle che lo hanno raggiunto operano nei settori aerospaziale, automobilistico o dell'elettronica ad alto volume. L'investimento di capitale varia da significativo a sostanziale a seconda delle dimensioni dell'impianto e delle condizioni iniziali del parco macchine.
Tecnologie chiave: IoT, MES, ERP e Edge Computing
Quattro categorie tecnologiche guidano lo stack CNC dell'Industria 4.0. Ciascuna si occupa di uno specifico livello dell'architettura e il modo in cui si connettono determina il livello di maturità che l'implementazione può raggiungere.
IoT industriale (IIoT). Il livello dei sensori e della connettività. Le moderne macchine CNC sono dotate di funzionalità IIoT integrate, ma la maggior parte delle officine esistenti utilizza flotte miste in cui l'età media delle macchine è di circa 9 anni. Le ricerche di settore suggeriscono che il 47% delle aziende industriali non ha ancora implementato risorse intelligenti e connesse. Opzioni di retrofit come sensori di corrente del mandrino, accelerometri di vibrazione e gateway edge consentono di integrare le macchine obsolete nel livello IIoT a una frazione del costo di sostituzione.
Sistema di gestione della produzione (MES). Il livello operativo. Il MES gestisce il monitoraggio della produzione, il monitoraggio dell'OEE (Overall Equipment Effectiveness), la pianificazione, la gestione della qualità e la tracciabilità. È qui che si genera il ROI (ritorno sull'investimento) più misurabile dell'Industria 4.0, perché converte i dati grezzi delle macchine in decisioni di produzione concrete. Le piattaforme MES più comuni negli ambienti CNC includono Ignition, Siemens Opcenter, Plex e SAP MII, con opzioni open-source e cloud lightw8 disponibili anche per le officine più piccole.
Integrazione ERP. Il livello aziendale. L'integrazione ERP colma il divario tra le attività svolte in produzione e la pianificazione aziendale. Quando gli ordini di lavoro ERP confluiscono automaticamente nel MES e i risultati della produzione ritornano all'ERP senza inserimento manuale, la pianificazione diventa reattiva alla realtà. I principali modelli di integrazione utilizzano API REST, OPC-UA o connettori specifici del fornitore tra SAP, Oracle, Microsoft Dynamics o NetSuite e il MES.
Edge computing. Il livello di intelligenza locale. I dispositivi edge si posizionano tra le macchine e il cloud, eseguendo analisi in locale laddove latenza, larghezza di banda o sicurezza informatica impediscono il flusso di dati verso un sistema centrale. L'edge computing è ciò che rende possibili il controllo adattivo, la manutenzione predittiva e il controllo qualità in tempo reale direttamente in officina, senza ritardi dovuti al trasferimento dei dati a un data center remoto.
ROI: Misurare il ritorno sull'investimento nell'Industria 4.0
Il calcolo del ROI per le macchine CNC dell'Industria 4.0 si articola in diverse categorie contemporaneamente. Ciascuna categoria presenta intervalli tipici del settore, con le officine più piccole che solitamente ottengono rendimenti nella fascia inferiore di ciascun intervallo e gli ambienti di produzione più grandi che ne ottengono di più. La tabella seguente riassume le categorie di rendimento previste.
| Categoria ROI | Miglioramento tipico | Fonte di guadagno |
|---|---|---|
| Miglioramento OEE | Da 60% al 85% | Visibilità in tempo reale, rispetto delle tempistiche, riduzione delle micro-interruzioni. |
| Riduzione dei tempi di inattività non pianificati | 30 per cento 50 | Manutenzione predittiva basata sul riconoscimento di modelli da sensori |
| Riduzione degli scarti e delle rilavorazioni | 20 per cento 50 | Monitoraggio della qualità in corso di processo, versioni del programma imposte |
| Consumo di energia | 10 per cento 30 | Rilevamento del tempo di inattività, tempi di ciclo ottimizzati, standby intelligente |
| Produttività del lavoro | guadagno dal 15 al 25% | Raccolta automatizzata dei dati, riduzione degli interventi manuali, maggiore efficienza nella pianificazione. |
| Costo di mantenimento dell'inventario | 10 per cento 20 | L'integrazione con i sistemi ERP consente un flusso di materiali just-in-time. |
| Costo della Qualità (COPQ) | Ridurre da 15-20% Le vendite | L'ispezione in corso di processo previene la propagazione dei difetti a valle |
| Periodo di ammortamento tipico | 12 ai mesi 24 | Effetto cumulativo delle categorie sopra indicate sul margine operativo |
Il fattore che incide maggiormente sulla maggior parte dei calcoli del ROI è l'aumento dell'OEE (Overall Equipment Effectiveness). Un'azienda che opera al 60% di OEE ha la stessa capacità hardware di un'azienda che opera all'85%, con la differenza che risiede nelle informazioni e nella disciplina dei processi. Colmare questo divario con le macchine esistenti è solitamente più economico e veloce che acquistarne di nuove, ed è per questo che i fornitori di MES (Manufacturing Execution System) e gli integratori IIoT (Industrial Internet of Things) inquadrano l'Industria 4.0 come una strategia di espansione della capacità produttiva piuttosto che come una semplice iniziativa di riduzione dei costi.
Argomento di studio: STYLECNC Linea di produzione intelligente di mobili con pannelli
STYLECNC costruisce linee di produzione CNC di livello aziendale che esemplificano i principi dell'Industria 4.0 nella produzione di mobili. Linea di produzione intelligente di mobili a pannelli Integra in un unico flusso di lavoro connesso il caricamento automatico, il CAM di nesting intelligente, la fresatura CNC ATC, la foratura, la bordatura e l'etichettatura basata su codici a barre. Ogni pannello che entra nella linea viene tracciato individualmente in ogni operazione, con i dati dei sensori e i conteggi dei cicli che confluiscono in un sistema di monitoraggio centrale.
L'architettura di riferimento per questa linea colloca STYLECNC macchinari ai livelli da 0 a 2 della gerarchia ISA-95, con MES ed ERP implementati dal cliente ai livelli 3 e 4. linea di produzione di mobili a pannello con fresatrice CNC completamente automatica La configurazione è il punto di partenza più comune, supportando il CAM di nesting completo, il caricamento automatico dei fogli e la foratura e bordatura sincronizzate a valle. Fresatrice CNC intelligente per la lavorazione di mobili Offre le stesse funzionalità di ottimizzazione dell'ottimizzazione del taglio e di tracciamento anche per le falegnamerie più piccole.
Tra i risultati misurabili che questo tipo di linea di produzione è progettato per raggiungere figurano il miglioramento dell'OEE (Overall Equipment Effectiveness) rispetto ai valori di riferimento tipici delle flotte miste, portandolo al 75-85%, una riduzione del 30-50% dei tempi di fermo non pianificati se abbinata alla manutenzione predittiva basata su MES (Manufacturing Execution System) e una riduzione degli scarti del 20-50% grazie a layout di nesting forzati e al flusso di materiali convalidato tramite codice a barre. Incrementi di produttività del 5-15% nel primo trimestre pilota sono comuni quando le officine integrano la programmazione connessa alla linea esistente.
Oltre ai mobili, gli stessi principi dell'Industria 4.0 sono visibili in STYLECNC soluzioni verticali di settore, tra cui Sistemi di taglio e saldatura laser per la produzione di batterie agli ioni di litio and Robot industriali per la saldatura laser a fibra per la produzione automobilisticaEntrambe le implementazioni utilizzano lo stesso flusso di dati dai sensori all'ERP con integrazione MES specifica per il settore, a dimostrazione che l'Industria 4.0 non è un singolo prodotto, ma un'architettura di sistema applicabile a qualsiasi ambiente produttivo.
Glossario: Termini relativi al CNC nell'Industria 4.0
Utilizzate questo riferimento per valutare i fornitori di soluzioni per l'Industria 4.0, pianificare l'architettura o esaminare la documentazione relativa a sistemi MES ed ERP.
| Termine | Definizione |
|---|---|
| ambiente | La quarta rivoluzione industriale è definita dall'Internet delle cose (IoT), dai sistemi ciberfisici, dall'intelligenza artificiale (IA) e dalla produzione connessa. |
| MY | Sistema di gestione della produzione (MES). Livello software di interfaccia tra ERP e reparto produttivo, che gestisce la produzione in tempo reale. |
| ERP | Sistema di pianificazione delle risorse aziendali (ERP). Livello del sistema aziendale che gestisce finanza, inventario, pianificazione e gestione degli ordini. |
| OEE | Efficacia complessiva delle apparecchiature. Risultato della disponibilità, delle prestazioni e dei tassi di qualità. L'obiettivo di livello mondiale è dell'85%. |
| IIoT | Internet delle cose industriale. Rete di sensori, controllori e dispositivi edge che generano dati provenienti dall'ambiente di produzione. |
| MTConnect | Protocollo di comunicazione aperto progettato specificamente per lo scambio di dati delle macchine CNC. |
| OPC UA | Standard di comunicazione industriale aperto ampiamente utilizzato per il flusso di dati da macchina a sistema. |
| ISA-95 | Norma internazionale che definisce la gerarchia di integrazione tra i sistemi aziendali e l'ambiente di produzione. |
| Spazio dei nomi unificato (UNS) | Architettura a fonte unica di verità in cui tutti i dati di fabbrica confluiscono attraverso un namespace comune. |
| EdgeComputing | Analisi locali eseguite sulla macchina o nelle sue immediate vicinanze, anziché in un cloud o data center remoto. |
Domande frequenti
Vale la pena adottare l'Industria 4.0 per una piccola officina meccanica a controllo numerico?
Le discussioni sul thread "Industria 4.0 - Qualcuno è già sul carro?" di Practical Machinist mostrano opinioni contrastanti. La valutazione onesta è che una semplice connettività (Livello 1) è quasi sempre conveniente perché il costo è basso e la visibilità dell'OEE è immediatamente utile. L'implementazione completa di un sistema MES (Livello 2 e superiori) ha più senso per officine con 10 o più macchine, mix di lavori complessi o produzione in serie dove piccoli miglioramenti dell'OEE si moltiplicano su migliaia di pezzi.
Quanto costa un sistema MES per un'officina CNC?
I prezzi dei sistemi MES variano notevolmente in base alle funzionalità e alle dimensioni dell'officina. Le piattaforme open-source come Ignition possono essere implementate per poche migliaia di dollari, più la manodopera per l'integrazione. I sistemi commerciali di fascia media di Plex, Siemens Opcenter o Epicor hanno un costo che va dai 20,000 ai 100,000 dollari per officine di medie dimensioni. Le implementazioni di SAP MII o Oracle Manufacturing Cloud per grandi stabilimenti arrivano a costare milioni di dollari. La rivista SME Manufacturing Engineering riporta che è possibile assemblare una semplice soluzione fai-da-te con componenti standard per circa 150 dollari per macchina, per il monitoraggio di base dello stato del mandrino.
È possibile collegare macchine CNC obsolete a un sistema Industria 4.0?
Sì. Gli analisti del settore osservano che l'età media delle macchine CNC nelle officine statunitensi è di circa 9 anni, quindi la connettività retrofit è il modello di implementazione dominante, non la sostituzione completa. Gli approcci di retrofit più comuni includono adattatori MTConnect, microcontrollori con sensori di corrente sul mandrino, accelerometri di vibrazione e gateway edge che traducono i protocolli proprietari del controller in flussi di dati aperti. La maggior parte delle macchine legacy può essere integrata in una rete Industria 4.0 senza la necessità di sostituire il controller.
Qual è il valore tipico dell'OEE (Overall Equipment Effectiveness) per un'officina CNC?
L'OEE (Overall Equipment Effectiveness) di livello mondiale è dell'85%, ma l'OEE tipico nel settore manifatturiero si aggira intorno al 60%. Questa differenza è per lo più invisibile finché non viene rilevata dal monitoraggio digitale. Un esempio tratto da un documento di una PMI riguarda un'officina che riteneva di operare con un OEE del 72-76% per 5 anni, ma la misurazione digitale effettiva ha mostrato un valore del 42%. La discrepanza derivava da fermi macchina brevi, cambi di programma e tempi di inattività non segnalati correttamente, che la reportistica cartacea non rilevava.
Qual è la differenza tra MES ed ERP?
Il sistema ERP gestisce le funzioni a livello aziendale come finanza, inventario, gestione degli ordini e pianificazione di alto livello. Il sistema MES gestisce le funzioni a livello di produzione come la programmazione in tempo reale, il monitoraggio delle macchine, il controllo qualità e la misurazione dell'OEE (Overall Equipment Effectiveness). L'ERP opera al livello 4 dello standard ISA-95 e si basa su intervalli di tempo che vanno da ore a giorni; il MES opera al livello 3 e si basa su intervalli di tempo che vanno da secondi a minuti. I due sistemi si integrano in modo che gli ordini di lavoro dell'ERP confluiscano nelle programmazioni del MES e i risultati della produzione del MES confluiscano nuovamente nell'ERP per la fatturazione e l'aggiornamento dell'inventario.
Come posso avviare un progetto pilota di Industria 4.0 nella mia officina CNC?
Fonti del settore come SME, Excellerant e Jitbase concordano su un modello simile. Iniziate con un audit di connettività per verificare quali macchine sono già in grado di pubblicare dati e quali necessitano di aggiornamenti. Scegliete una cella di produzione o una macchina critica per il progetto pilota. Collegatela, misurate l'OEE di base per 2-4 settimane e puntate a un aumento della produttività del 5-15% nel primo trimestre del progetto pilota. Documentate ciò che funziona, quindi espandete il progetto. Le aziende che tentano di implementare un MES a livello di stabilimento in un'unica fase generalmente incontrano difficoltà; quelle che invece optano per un progetto pilota di solito hanno successo.
Conclusione
Nell'ambito dell'Industria 4.0, la lavorazione CNC non si basa tanto sull'acquisto di nuove macchine, quanto sulla trasformazione delle macchine già in possesso dell'officina in elementi integranti di un sistema di produzione connesso. La connettività di Livello 1 è oggi accessibile a quasi tutte le officine. L'implementazione di un sistema MES di Livello 2 offre il ROI più elevato e rappresenta il naturale obiettivo a medio termine per la maggior parte degli ambienti produttivi. L'autonomia di Livello 3 è la direzione a lungo termine per le officine con volumi e complessità tali da giustificare l'investimento.
STYLECNC Le linee di produzione industriale, inclusa la linea di mobili con pannelli intelligenti, sono progettate come piattaforme pronte per l'Industria 4.0 con copertura di sensori, connettività di rete e architettura di controllo che si integrano perfettamente con i sistemi MES ed ERP implementati dal cliente. Contattare il STYLECNC squadra o revisione soluzioni per la produzione di mobili in pannelli e il più ampio catalogo della linea di produzione di mobili per discutere dell'integrazione dell'Industria 4.0 nella vostra implementazione Nextion.