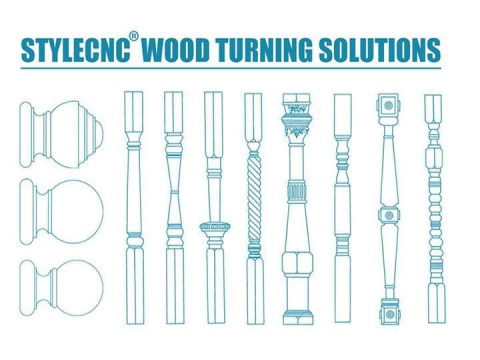
Questa guida è la mappa dell'intero argomento: cos'è e cosa non è la macchina, cosa sblocca ogni configurazione degli assi, come funziona il flusso di lavoro senza modelli dal disegno al mandrino finito e come l'automazione del carico influisce sui calcoli della produttività. Laddove un sottoargomento meriti un approfondimento, i link rimandano ad esso, quindi considerate questa pagina come il punto di partenza e diramatevi dove vi portano le vostre domande.
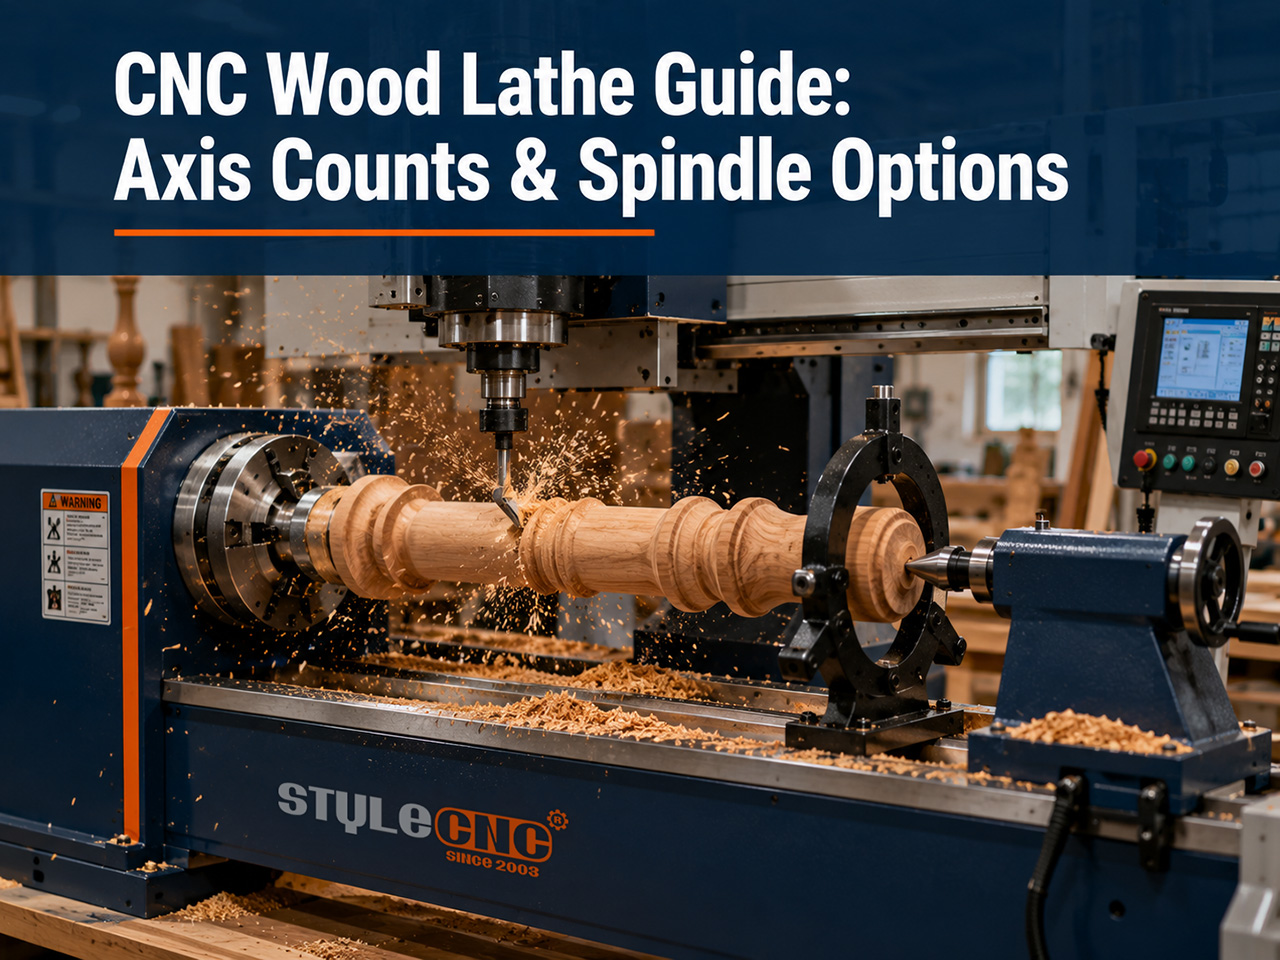
Cosa distingue un tornio per legno CNC da un tornio manuale e da una fresatrice CNC?
Un tornio manuale fa ruotare il pezzo di legno mentre un tornitore lo modella a mano, e ogni pezzo porta l'impronta dell'abilità del tornitore e della precisione della giornata. Un tornio per legno a controllo numerico (CNC) fa ruotare il pezzo di legno allo stesso modo, ma muove l'utensile lungo un percorso programmato, in modo che il cinquecentesimo balaustro corrisponda al primo senza bisogno di una dima o di una mano esperta.
Il confronto tra fresatrici e torni crea spesso confusione tra gli acquirenti. Una fresatrice CNC con un quarto asse rotante può realizzare forme tornite, ma rimuove il materiale con una piccola fresa in molte passate, il che risulta lento per i profili curvi. Un tornio, invece, rimuove il materiale con una lama rotante in un unico passaggio continuo; ecco perché una gamba che richiede venti minuti di preparazione con una fresatrice rotante, viene lavorata al tornio in una o due passate.
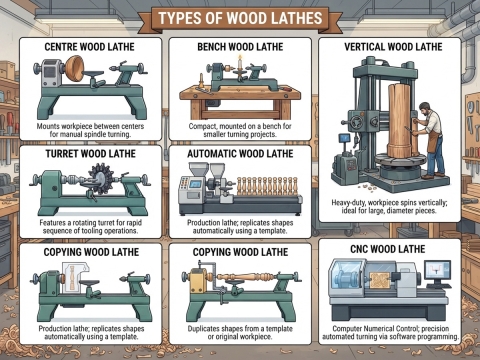
Gli acquirenti di solito lo inquadrano nei loro termini: questa macchina può realizzare quaranta gambe di tavolo identiche prima di pranzo, oppure ho ancora bisogno di un tornitore in organico per il lavoro curvo? Entrambe le domande trovano risposta nella sezione degli assi qui sotto, e l'albero genealogico più ampio è trattato in Spiegazione delle tipologie di torni per legno per chiunque voglia confrontare diversi modelli di tornio.
Configurazioni degli assi e cosa sblocca ciascuna
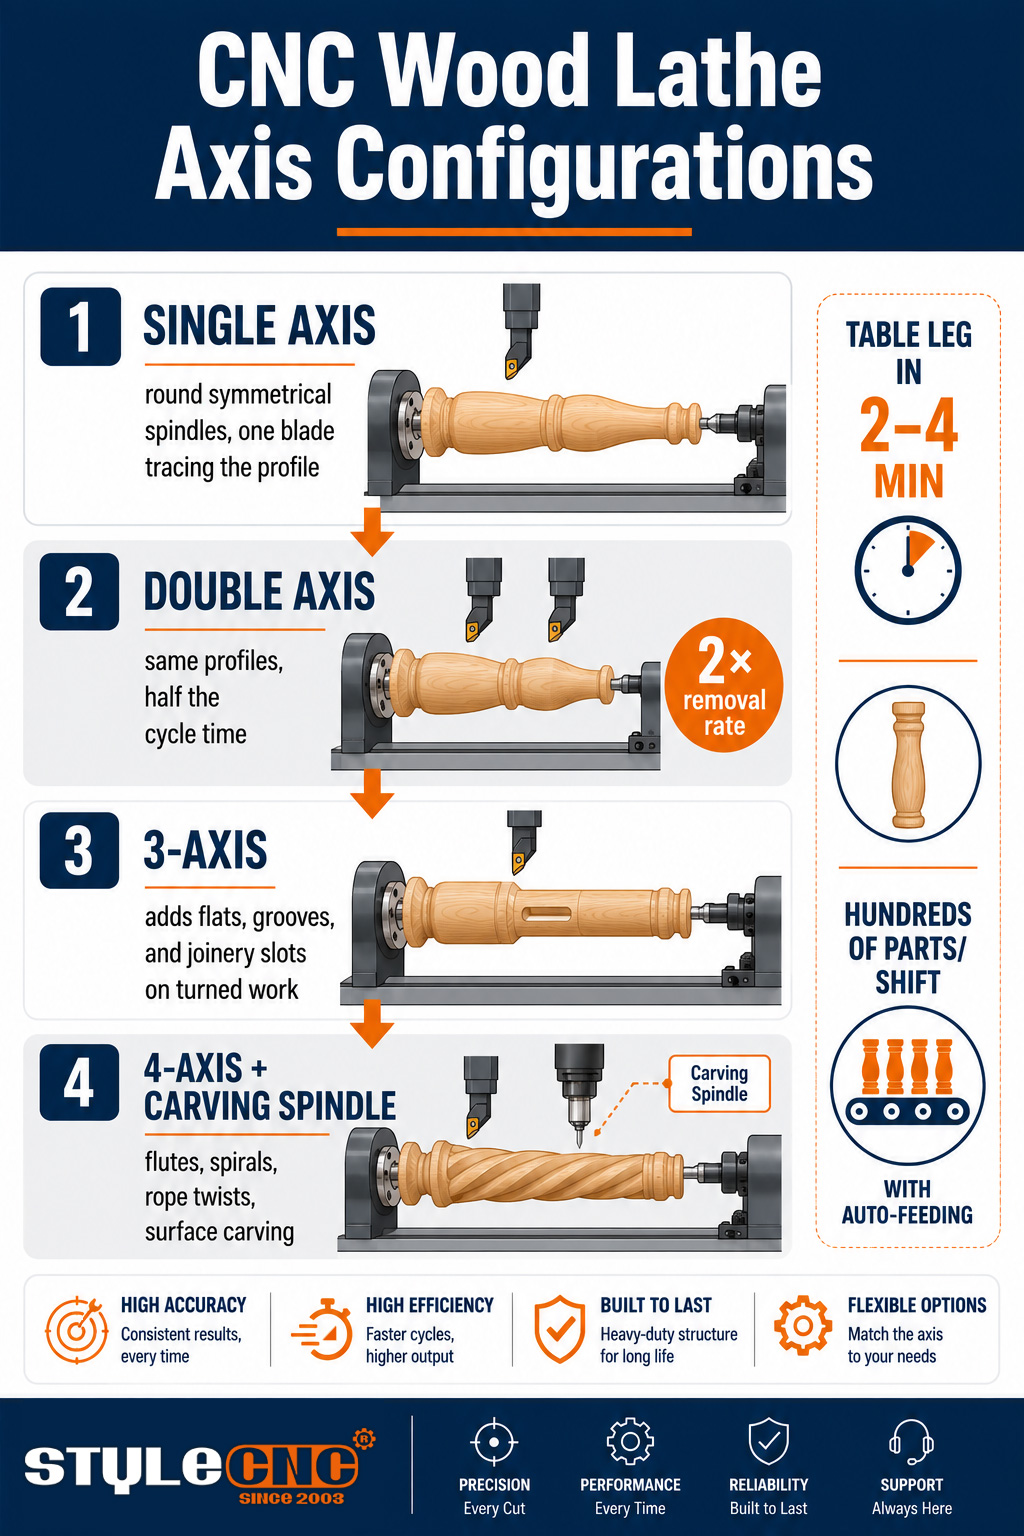
Il conteggio degli assi su un tornio per legno indica quanti movimenti indipendenti comanda il controller, e ogni passo avanti sblocca una nuova geometria del pezzo:
| Configurazione | Cosa aggiunge | Geometrie delle parti sbloccate | Uso tipico | Misurazione |
|---|---|---|---|---|
| Asse singolo | Un carrello portautensili che traccia il profilo | Fusi rotondi e simmetrici: gambe, balaustre, montanti | Produzione di ingresso che si apre | Pezzi all'ora sul mandrino più lungo |
| Doppio asse | 2 lame che tagliano simultaneamente | Gli stessi profili con una velocità di rimozione circa doppia. | Lavorazione volumetrica dei mandrini | Tempo di ciclo per gamba contro un singolo asse |
| 3 assi | Percorsi utensile indipendenti oltre la traccia | Intagli, superfici piane e scanalature su pezzi torniti | Tornitura mista e preparazione di falegnameria | Configurazioni eliminate per parte |
| 4 assi con mandrino per intaglio | Asse rotante più mandrino per fresatrice | Scanalature, spirali, torsioni di corda, intagli di superficie sul tondo | Lavori decorativi e su misura | Condividi il tuo catalogo che necessita di dettagli intagliati |
La macchina a 4 assi merita la frase extra che riceve sempre, perché il mandrino per intaglio cambia la categoria della macchina. Con l'asse rotante che indicizza il pezzo e un mandrino fresatore che taglia lungo di esso, la macchina produce torsioni di corda, scanalature a spirale e rilievi intagliati che prima richiedevano uno specialista. Le officine che scelgono tra le configurazioni possono valutare i compromessi nella Guida all'acquisto del tornio CNC per legno più adatto alle vostre esigenze.che abbina ciascuna configurazione ai cataloghi di prodotti adatti.
Flusso di lavoro senza modelli: dal disegno al mandrino finito
Il flusso di lavoro inizia nel software anziché sulla macchina. L'operatore disegna o importa il semiprofilo del pezzo, un semplice contorno 2D di un lato del mandrino finito. Il livello CAM converte questo contorno in percorsi utensile, calcolando le passate di sgrossatura che arrotondano il grezzo squadrato e le passate di finitura che tracciano la curva finale.
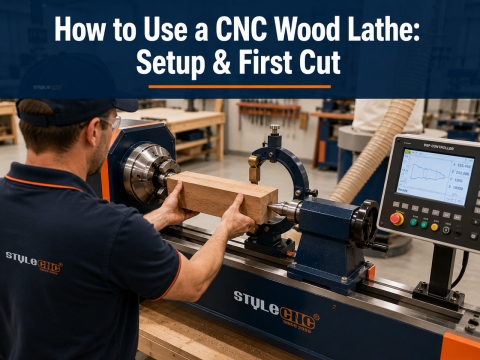
Sulla macchina, il ciclo è: caricamento, bloccaggio, esecuzione. Il pezzo grezzo ruota, la lama di sgrossatura lo squadra in pochi secondi e la lama di profilatura segue la curva programmata da un'estremità all'altra. Un cambio di pezzo si riduce a un cambio di file: non ci sono sagome da tagliare, nessun dispositivo di guida da regolare, nessuna impostazione se non quella di adattare la lunghezza del pezzo grezzo. Questo è il significato pratico di "senza sagome", ed è il motivo per cui le piccole serie personalizzate sono diventate economicamente vantaggiose su queste macchine.
La maggior parte dei controllori accetta formati CAD comuni e genera internamente il programma di tornitura, quindi gli operatori lavorano con profili e parametri piuttosto che con il codice G grezzo. I risultati finali su gambe di mobili, balaustre, traverse e colonne sono più facili da valutare visivamente nel Galleria di progetti di torni CNC per legnoche associa a ogni stile di pezzo la lavorazione meccanica che c'è dietro.
Mandrini, frese e dispositivi di bloccaggio
Utensili per tornitura, scanalatura e intaglio
La lama di tornitura svolge il lavoro fondamentale: una fresa a profilo fisso che trancia il legno mentre il pezzo ruota. Le frese per scanalature creano superfici piane e scanalature per gli incastri. Il mandrino per intaglio è un motore per fresatrice ad alta velocità separato, che monta punte standard e si attiva quando il progetto richiede dettagli superficiali che la lama di tornitura non può raggiungere.
Detenere posizioni lunghe e lavori brevi
Il pezzo in lavorazione sul tornio viene fissato tra un mandrino e la contropunta, con un supporto fisso che sostiene i pezzi lunghi e sottili, impedendone la flessione; senza di esso, un sottile elemento di fissaggio si muoverebbe ad alta velocità, deformando il profilo. Per la lavorazione di ciotole e pezzi corti, la logica è invertita: il pezzo viene montato su una piastra frontale o su un mandrino direttamente sulla testa motrice. La maggior parte dei torni per legno di produzione sono costruiti con il mandrino come priorità, e la specifica relativa alla capacità di lavorazione delle ciotole è un dato da verificare piuttosto che da dare per scontato.
Caricamento e throughput automatici
L'automazione del caricamento è il moltiplicatore di tutti i vantaggi sopra descritti. Una macchina a caricamento manuale necessita comunque della presenza di un operatore per ogni ciclo; un caricatore ad alimentazione automatica carica i pezzi grezzi, li blocca, li ruota e li espelle senza supervisione, finché il caricatore contiene materiale.
Panoramica della produttività per classe di macchina:
• Asse singolo, carico manuale: una gamba del tavolo ogni 2-4 minuti con un operatore alla macchina.
• Doppio asse: la stessa gamba viene percorsa in circa metà del ciclo, poiché 2 lame tagliano simultaneamente.
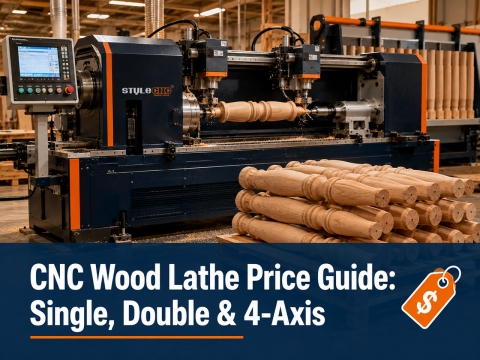
• Doppio asse con alimentazione automatica: centinaia di pezzi per turno con un solo operatore che gestisce più macchine.
• 4 assi con incisione: il tempo di ciclo dipende dalla densità di incisione, ma il pezzo esce finito senza dover passare per una seconda macchina.
La decisione sull'automazione è una questione di calcoli relativi al lavoro, come per ogni acquisto di macchinari: un alimentatore automatico si ripaga da solo quando l'operatore che libera produce più valore altrove nell'officina. Le esperienze dei proprietari su diversi volumi vengono raccolte nel recensioni dei clienti sul tornio per legnoe sono franchi riguardo a dove l'automazione ha comportato costi e dove invece è rimasta inattiva.
Errori comuni nella scelta di un tornio per legno CNC
• Acquistare una fresatrice ad asse rotante per la tornitura di produzione e scoprire che i tempi di ciclo sono inaccettabili.
• Misurare il letto in base alla parte più lunga attuale, senza tenere conto del montante della scala che arriverà l'anno prossimo.
• Saltare la pausa di riposo e attribuire alla macchina le vibrazioni durante la lavorazione di pezzi sottili.
• Pagare per un fuso da intaglio un catalogo di gambe rotonde semplici che non userò mai.
• Ignorando l'aspirazione della polvere, si finisce per ricoprire le guide con trucioli entro il primo pomeriggio.
Lista di controllo per la selezione finale
• Elenca la composizione effettiva dei tuoi pezzi: lunghezze, diametri massimi e quanti necessitano di dettagli intagliati.
Adatta il numero di assi a quella combinazione, non alla macchina più potente presente sulla pagina.
• Confermare la lunghezza massima del materiale e il diametro di rotazione con un margine rispetto al pezzo più grande.
• Decidete se attivare l'alimentazione automatica in base ai vostri calcoli di manodopera, non in base al video dimostrativo.
• Prima della spedizione della macchina, verifica il flusso di lavoro del software con i tuoi file CAD.
Domande frequenti
Ho ancora bisogno di abilità di tornitura per utilizzare un tornio per legno a controllo numerico?
Non si tratta di abilità nella tornitura manuale, ma di competenza nel processo: scegliere l'avanzamento, sostenere pezzi sottili e leggere il taglio. Un bravo operatore impara a usare la macchina in pochi giorni, mentre la tornitura manuale richiede anni di padronanza.
Tornio CNC per legno o fresatrice CNC con asse rotante per gambe da tavolo?
Per la produzione di profili tondi in grandi quantità, il tornio vince nettamente in termini di tempo di ciclo perché la lama di tornitura taglia in modo continuo mentre la fresa esegue piccole incisioni. La fresatrice rotativa si rivela invece più adatta quando i pezzi vengono principalmente intagliati piuttosto che torniti.
Qual è la funzione specifica del secondo asse su una macchina a doppio asse?
È dotato di una seconda lama di taglio, quindi la sgrossatura e la profilatura avvengono contemporaneamente, oppure è possibile tagliare due profili in una sola volta. Il risultato pratico è quasi il doppio della velocità di asportazione sullo stesso pezzo lavorato.
Queste macchine possono tagliare scanalature e spirali, o solo profili rotondi?
I profili rotondi si ottengono con le lame di tornitura; scanalature, spirali e torsioni di corda richiedono il mandrino per intaglio su una macchina a 4 assi, che indicizza il pezzo in lavorazione mentre una fresa lo taglia.
Quale software gestisce un tornio CNC per legno e devo imparare il codice G?
Le macchine vengono fornite con un software di tornitura che converte un semiprofilo disegnato nel programma, e la maggior parte degli operatori non tocca mai il codice G grezzo. Se sai disegnare o importare il contorno del pezzo, puoi far funzionare la macchina.
Quanto è veloce un tornio a controllo numerico rispetto a un tornitore manuale esperto?
Un tornitore esperto potrebbe sagomare una gamba semplice in dieci minuti; una macchina CNC a singolo asse lo fa in 2-4 minuti, una a doppio asse ancora più velocemente, e nessuna delle due rallenta dopo pranzo. La differenza maggiore, più che la velocità pura, risiede nella costanza di lavorazione all'interno del lotto.
Un tornio per legno a controllo numerico può realizzare ciotole, oppure è progettato solo per la tornitura del legno con mandrino?
I modelli di produzione vengono costruiti prima con il mandrino, tra le punte. Alcuni accettano lavorazioni con piastra frontale entro un raggio di tornitura limitato, ma se la produzione di ciotole è l'obiettivo principale, è fondamentale verificare esplicitamente la capacità di lavorazione delle ciotole anziché dare per scontato che il nome del tornio la includa.
Quali formati di materiale possono essere gestiti da queste macchine?
I banchi di produzione standard gestiscono pezzi con una distanza tra le punte di circa 1.5-2.5 metri e diametri di tornitura massimi di circa 300-400 mm, mentre le varianti a banco lungo si estendono ulteriormente per la lavorazione di montanti e colonne. Scegliete le specifiche in base al pezzo ricorrente più lungo, prevedendo un margine di sicurezza.
Conviene installare un sistema di alimentazione automatica in un piccolo negozio?
Solo quando la macchina funziona per un numero di ore sufficiente a rendere rilevante il costo dell'operatore liberato. Un'officina che produce poche decine di pezzi al giorno raramente recupera il costo; un'officina che alimenta una linea di produzione di mobili quasi sempre ci riesce.
Quali tipi di legno si prestano meglio alla lavorazione su un tornio CNC per legno?
I legni duri a venatura dritta come faggio, acero, betulla e quercia si tagliano in modo più netto e mantengono i dettagli. I legni teneri, fibrosi o nodosi si lacerano e vibrano, sia con le macchine a controllo numerico che a mano, quindi la qualità del grezzo determina ancora la qualità della finitura.
Confronta le configurazioni fianco a fianco
Scopri come le macchine a singolo, doppio e 4 assi si allineano nell'intera gamma di Torni CNC per legno per tornitura e intagliocon specifiche, video e un preventivo gratuito personalizzato in base alla tua lista di componenti.