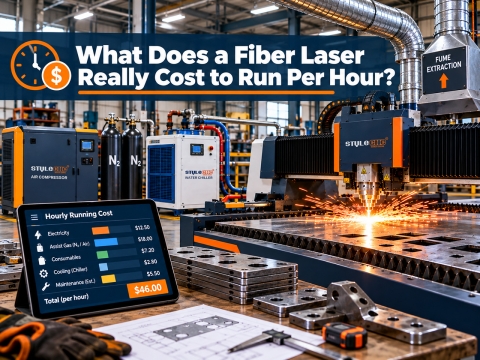
Il gas di assistenza rappresenta una delle voci di spesa più consistenti nel funzionamento di un laser a fibra e, per molte officine, supera silenziosamente il costo dell'energia elettrica che alimenta il raggio. Per questo motivo, la questione si è spostata dalla verifica dell'efficacia del taglio ad aria compressa alla sua corretta configurazione. Questa guida si concentra sull'aspetto relativo all'aria compressa: come si comporta l'assistenza ad aria nel taglio, come dimensionare e trattare l'aria compressa, quale impatto ha sulla qualità del bordo e qual è il suo costo orario effettivo.

Come funziona l'assistenza pneumatica nel kerf
Ogni taglio laser a fibra richiede un getto di gas. Il raggio fonde un canale stretto attraverso la lamiera e il flusso di gas coassiale che esce dall'ugello soffia il metallo fuso fuori dal fondo del taglio prima che possa solidificarsi nuovamente. Senza questo getto, il taglio si riempie dietro il raggio.
L'aria è composta per circa il 78% da azoto e per il 21% da ossigeno, quindi si comporta come una miscela dei due gas classici. La frazione di azoto svolge la maggior parte del lavoro di espulsione meccanica, mentre la piccola percentuale di ossigeno aggiunge un po' di energia esotermica e lascia un leggero strato di ossido sulla superficie di taglio. Sull'acciaio dolce e sulla lamiera zincata, questo ossido è solitamente un elemento estetico e pronto per la verniciatura; sull'acciaio inossidabile appare come una leggera tinta.
2 cose hanno reso l'aria praticabile su scala produttiva. Le sorgenti di potenza più elevate immettono energia sufficiente nel taglio per tagliare rapidamente con un gas meno reattivo e le officine hanno scoperto che il compressore che installano è un acquisto una tantum piuttosto che una fattura mensile. I fabbricanti che hanno effettuato il passaggio su macchine per il taglio dei metalli con laser a fibra ad alta potenza Spesso si registrano i risparmi di gas più significativi, perché una maggiore potenza significa un taglio più rapido e un minor consumo di gas per metro.
Quali materiali si tagliano bene con l'aria?
⦿ Acciaio dolce, da circa 1 a 6 mm: una finestra d'aria comune, solitamente con una pressione iniziale di circa 8-12 bar e regolata alla pressione minima che mantiene il bordo.
⦿ Lamiera zincata: si taglia in modo netto con l'aria compressa ed è una delle più resistenti per applicazioni in impianti HVAC e per lavori di incapsulamento.
⦿ Alluminio sottile: l'aria compressa spesso offre prestazioni pari a quelle dell'azoto, e diverse officine segnalano bordi in alluminio più puliti dopo il passaggio a questa tecnica.
⦿ Acciaio inossidabile: si taglia velocemente con l'aria compressa, ma è prevedibile una colorazione ossidata; adatto per parti nascoste o verniciate, non per finiture spazzolate a vista.
Gli operatori tendono a chiederlo chiaramente: i miei pannelli zincati da 3 mm saranno puliti con l'aria compressa tanto quanto con l'azoto? Per la maggior parte dei componenti di involucri e condotti la risposta è sì. I componenti che giustificano il mantenimento dell'azoto sono quelli che un cliente vedrà, salderà senza preparazione o ispezionerà sotto una luce intensa. Gli spessori e le velocità tipici inviluppi in base alla potenza della sorgente sono mappati nel Guida allo spessore, alla velocità e alla potenza del taglio laser a fibra, il che aiuta a stabilire aspettative realistiche prima di regolare i parametri dell'aria.
Dimensionamento del compressore: pressione, portata e essiccazione
Il sistema di compressione è fondamentale per la riuscita del taglio ad aria compressa. Un compressore standard da officina, che funziona a 7-8 bar, è progettato per gli utensili, non per un ugello da taglio, e un sistema sottodimensionato si manifesta con residui e bordi irregolari ben prima che qualcuno sospetti un problema di alimentazione dell'aria.
| Requisito | Obiettivo tipico | Perchè é importante | Misurazione |
|---|---|---|---|
| Pressione di consegna | Pressione massima di esercizio: fino a 16 bar in macchina, da 8 a 12 bar in genere all'ugello per acciaio dolce sottile. | La pressione rimuove il metallo fuso dal taglio; le gocce provocano la formazione di scorie. | Pressione relativa sulla testa di taglio durante un getto a ugello pieno |
| Trasporto aereo gratuito | Adatto all'ugello e alla potenza; consumo di circa 0.5 m³/min a potenza media. | Un flusso insufficiente non alimenta a sufficienza tagli lunghi e ugelli di grandi dimensioni. | Consumo misurato rispetto alla potenza nominale alla pressione di esercizio |
| Secchezza | Punto di rugiada in pressione da -40 a -60 °C | L'umidità appanna e crepa la lente protettiva | Lettura del punto di rugiada a valle dell'essiccatore |
| Olio e particelle | Senza olio o con olio rimosso mediante coalescenza e filtrazione a carbone. | I vapori d'olio bruciano sulle lenti e contaminano i bordi. | Pressione differenziale del filtro e intervallo di ispezione della lente |
| Memoria tampone | Serbatoio di accumulo dimensionato per assorbire i picchi di domanda | I controllori laser non gradiscono le fluttuazioni di pressione. | Variazioni di pressione durante il piercing e rapidi cambiamenti di contorno |
Pressione e flusso
Specificare il compressore alla pressione necessaria per l'ugello, tenendo conto delle perdite dovute a essiccatori, filtri e tubazioni. La portata dipende dal diametro dell'ugello e dal numero di minuti all'ora in cui il fascio laser è acceso. A titolo di riferimento, una configurazione pubblicata prevede un compressore da 16 bar che eroga circa 1.27 m³/min da una potenza in ingresso di 13.4 kW, con un consumo effettivo di taglio di circa 0.5 m³/min, lasciando un margine per ugelli di perforazione e di dimensioni maggiori.
Essiccazione e filtrazione
Questo è il passaggio che le officine saltano e di cui poi si pentono. L'aria compressa trasporta umidità e vapore d'olio, ed entrambi finiscono sulla lente protettiva nella testa di taglio. Una lente appannata o contaminata disperde il raggio, indebolisce il taglio e può incrinarsi a causa del calore. I fornitori di sistemi di trattamento dell'aria specificano in genere un punto di rugiada a pressione compreso tra -40 e -60 °C, il che significa un essiccatore ad alte prestazioni dopo il compressore, seguito da filtri a coalescenza e a carboni attivi. Capire dove si trova la lente protettiva nella testa, trattato nella guida a parti principali della macchina per taglio laser a fibraCiò rende evidente perché la qualità dell'aria protegge il bene di consumo più costoso del sistema.
Tubazioni, posizionamento e manutenzione
Posizionate il compressore vicino al laser in modo che il tratto ad alta pressione sia breve e utilizzate tubazioni dimensionate per la pressione di esercizio massima anziché le normali tubazioni da officina. Ogni gomito, raccordo rapido e lungo tratto di tubo flessibile comporta una perdita di pressione all'ugello, motivo per cui in molti impianti è prevista una linea ad alta pressione separata per la testa di taglio, mentre un regolatore alimenta il resto dell'officina con aria a pressione inferiore.
Considerate il sistema di raffreddamento ad aria come parte integrante del laser, non come un semplice impianto. Svuotate il serbatoio e controllate quotidianamente gli scarichi automatici, registrate settimanalmente il punto di rugiada e sostituite gli elementi filtranti in base alla pressione differenziale, anziché a tentativi. Una sola mattinata umida dopo aver saltato uno scarico può costare di più in lenti protettive che in un anno di sostituzione degli elementi filtranti.
Compromessi sulla qualità dei bordi
Il taglio ad aria non è uno scambio gratuito; è un compromesso deliberato tra costo del gas e aspetto del bordo. I casi studio del settore collocano la qualità del bordo tagliato ad aria vicino a quella ottenuta con l'ossigeno o l'azoto su molti pezzi, ma la differenza che rimane è prevedibile:
⦿ Acciaio dolce: leggero ossido sulla superficie di taglio, generalmente adatto alla verniciatura e alla verniciatura a polvere dopo un normale pretrattamento.
⦿ Acciaio inossidabile: leggera tinta gialla o grigia e superficie meno brillante rispetto all'azoto; potrebbe essere necessaria la pulizia prima della saldatura o della lucidatura.
⦿ Alluminio: spesso pari o superiore all'azoto su lamiere sottili, con bassa produzione di scorie quando la pressione è regolata.
⦿ Sezioni più spesse: il rischio di scorie aumenta con l'aumentare dello spessore, ed è qui che l'azoto o l'ossigeno solitamente tornano a essere utilizzati nel programma.
La fase di perforazione merita una menzione a parte. Molti sistemi ad aria compressa perforano a bassa pressione per poi aumentarla durante il taglio, poiché un getto a piena pressione durante la perforazione può schizzare metallo fuso verso l'ugello. È preferibile che il sistema di controllo gestisca la commutazione della pressione anziché utilizzare un valore fisso per l'intera lavorazione.
La regola pratica è quella di ordinare il portafoglio ordini in base a ciò che vede il cliente. Staffe nascoste, pannelli verniciati e componenti in acciaio destinati al rivestimento sono candidati ideali per l'aria. Le parti architettoniche in acciaio inossidabile e per uso alimentare generalmente rimangono con azoto e mantenendo entrambi i gas convogliati al macchina da taglio laser consente al programma di taglio di scegliere per ogni lavoro.
Il passaggio a un altro sistema di taglio di solito implica una ricalibrazione, non solo la sostituzione di una linea del gas. È necessario regolare la dimensione dell'ugello, la posizione di messa a fuoco e la pressione per ogni materiale e spessore, quindi salvare i parametri dell'aria come una libreria di taglio dedicata. La maggior parte delle officine esegue prove su campioni di scarto per una settimana prima di passare ai lavori veri e propri, e questa settimana di prova tende a fornire una risposta alla domanda sulla qualità del taglio migliore di qualsiasi scheda tecnica.
Costo orario a confronto con l'azoto
Il costo del gas varia in base al tempo di utilizzo del fascio, alla dimensione dell'ugello e alla pressione, mentre il costo dell'azoto aumenta vertiginosamente per ogni bar in più. L'aria compressa modifica la struttura della bolletta: invece di pagare per metro cubo erogato, l'officina paga una sola volta per il compressore e poi principalmente per l'elettricità necessaria al suo funzionamento. In un'attività su due turni, questa differenza si accumula rapidamente.
| Fattore | Aria compressa | Azoto | Misurazione |
|---|---|---|---|
| Costo del gas al minuto di taglio | Circa 0.01-0.03 dollari, principalmente per l'elettricità. | Da circa 0.20 a 0.40 dollari, con prezzi più alti in caso di alta pressione. | Spesa del gas divisa per i minuti di funzionamento del faro |
| Costo al metro cubo | Linea di base | Almeno 3 volte l'aria, più di 10 volte in alcune regioni | Prezzo al m³ comprensivo di noleggio e consegna. |
| Logistica di fornitura | Generato in loco, su richiesta. | Bottiglie, dewar o serbatoi di grandi dimensioni con perdite per evaporazione | Ore di inattività in attesa della consegna del gas |
| Investimento anticipato | compressore ad alta pressione, essiccatore, filtri, ricevitore | Noleggio serbatoio o generatore, più gas di consumo | Mesi di rimborso sul pacchetto di trasmissione |
| Risultato del bordo sull'acciaio inossidabile | Leggera tinta di ossido sul bordo | Bordo brillante e privo di ossido | Se il pezzo necessita di pulizia post-taglio |
I casi di studio rendono i numeri concreti:
⦿ Un fabbricante australiano che spende oltre $9,000 al mese su azoto in bombole installato un pacchetto compressore da 22 kW, 16 bar e segnalato circa $96,000 di risparmio annuo, anche al netto dei costi di gestione e manutenzione.
⦿ Un produttore di vassoi ha riferito circa $4Risparmio di 2,000 euro all'anno, con il sistema ad aria compressa che si ripaga da solo entro un anno.
⦿ Un produttore a contratto statunitense ha ridotto i costi di gestione dei laser a fibra al di sotto del $4 all'ora, circa il 90% più economico rispetto al suo standard di riferimento con azoto, riducendo al contempo la maggior parte del lavoro sull'acciaio inossidabile con aria compressa.
Il tuo calcolo del ritorno sull'investimento richiede 3 numeri: la spesa mensile corrente per l'azoto, le ore di funzionamento del fascio al mese e il prezzo di installazione di un compressore e di un pacchetto di trattamento di dimensioni adeguate. Sottrai il costo dell'elettricità e della manutenzione del compressore dalla bolletta dell'azoto e la cifra rimanente ti dirà quanti mesi occorreranno per ripagare il pacchetto. Le officine che tagliano principalmente acciaio dolce rivestito e parti in alluminio Tendono a registrare i rendimenti più rapidi, perché il compromesso relativo all'ossido non comporta alcun costo per loro.

Lista di controllo pre-cambio
✔ Richiedi le fatture relative alla fornitura di azoto degli ultimi dodici mesi, comprensive di noleggio del serbatoio e spese di consegna.
✔ Suddividere il mix di componenti in acciaio inossidabile visibile, acciaio rivestito, acciaio zincato e alluminio, e stimare la quota di aria che può essere assorbita.
✔ Specificare il compressore in base alla pressione dell'ugello più le perdite di linea, con una portata adeguata all'ugello più grande.
✔ Includi nel budget l'essiccatore, i filtri a coalescenza e a carbone attivo e il serbatoio di raccolta come parte integrante del pacchetto, non come extra.
✔ Mantenere l'azoto disponibile per l'acciaio inossidabile a vista e per le sezioni spesse, e lasciare che il programma di taglio selezioni il gas in base al lavoro da svolgere.
Configura il tuo laser a fibra per il taglio ad aria
Confronta i livelli di potenza e le dimensioni del letto nell'intera gamma di macchine da taglio laser in fibrae richiedi un preventivo gratuito che includa un compressore ad alta pressione e un pacchetto di trattamento dell'aria adatti ai tuoi materiali.