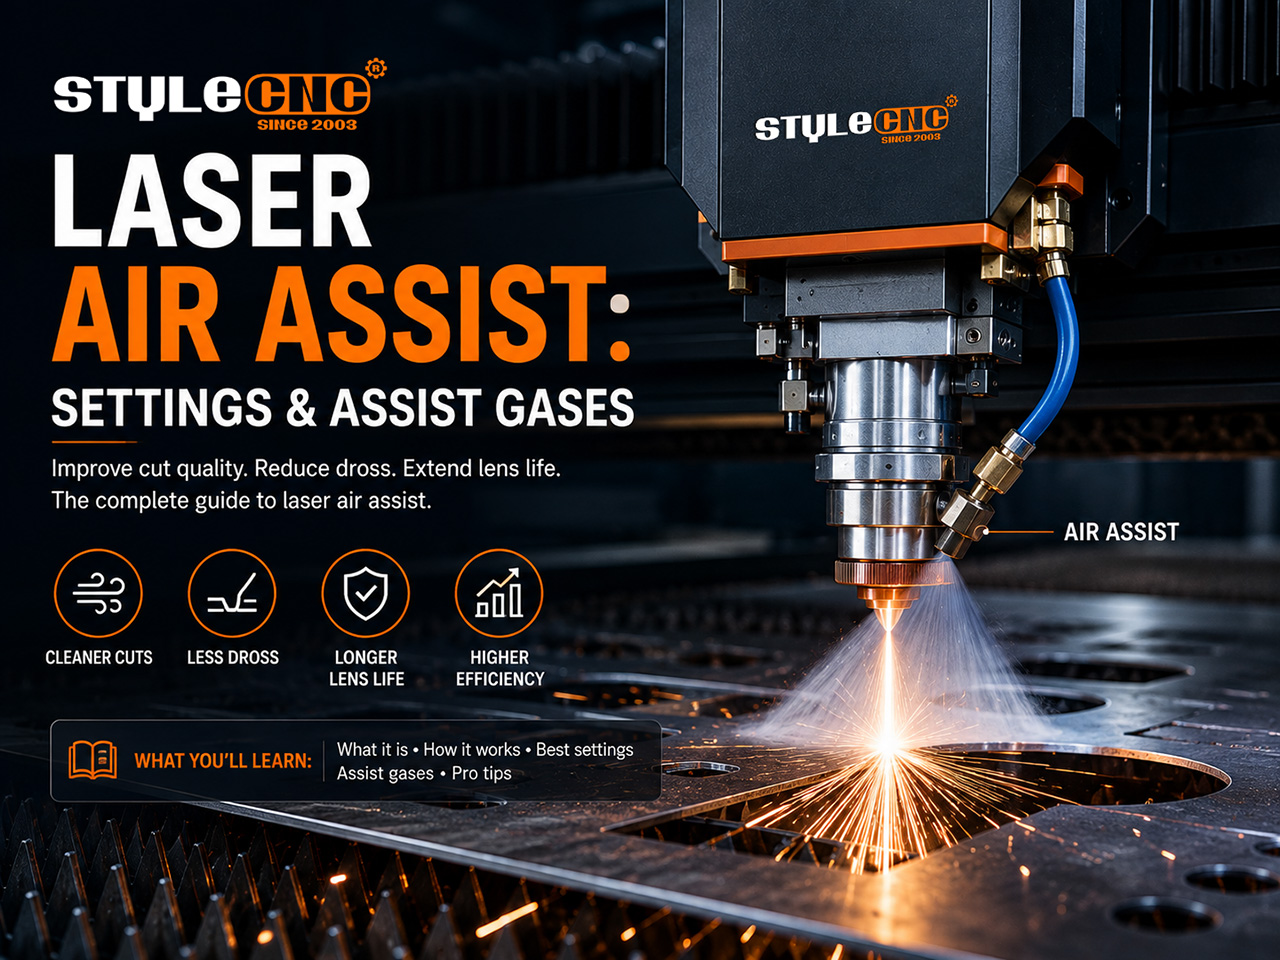
Una pompa di dimensioni modeste e un tubo flessibile influiscono sulla qualità del taglio più di quanto non facciano la maggior parte degli aggiornamenti di potenza. Questa guida spiega la funzione del flusso d'aria, quale gas è più adatto a ciascun materiale e le pressioni di partenza consigliate.
Cos'è realmente l'Air Assist
Il getto svolge quattro funzioni contemporaneamente. Soffia via il fumo e i detriti fusi dal solco di taglio, impedendo che il raggio venga assorbito a mezz'aria, e spegne le piccole fiamme prima che si trasformino in fiamme di grandi dimensioni.
Inoltre, forma uno scudo mobile davanti alle ottiche. I residui che si brucerebbero su una lente calda vengono deviati, motivo per cui l'assistenza è standard su ogni serio CO2 macchina di taglio laser.
Anche per impieghi leggeri macchine per incisione laser Vantaggio. Un flusso delicato impedisce alla patina grigia di ridepositarsi sull'incisione finita e prolunga notevolmente gli intervalli di pulizia delle lenti.
Aria, azoto o ossigeno: la scelta del gas di assistenza
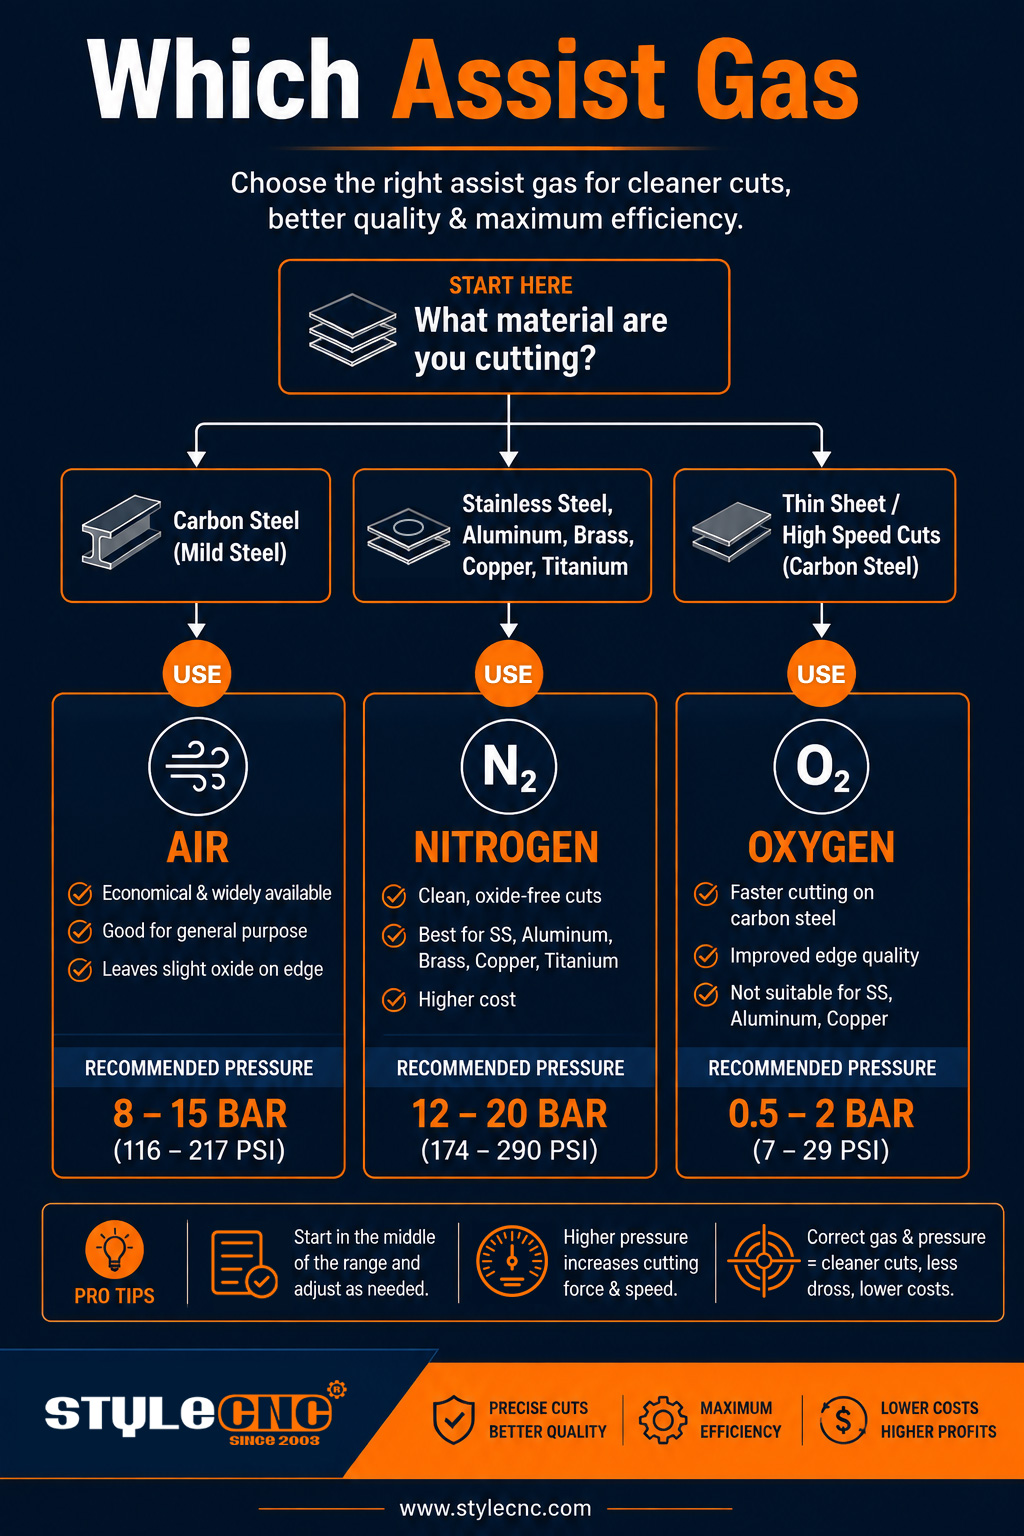
L'ossigeno innesca una reazione esotermica sull'acciaio dolce, quindi la fiamma contribuisce al taglio. È la scelta ideale per le lamiere spesse, a scapito di un bordo ossidato che necessita di pulizia prima della saldatura o della verniciatura a polvere.
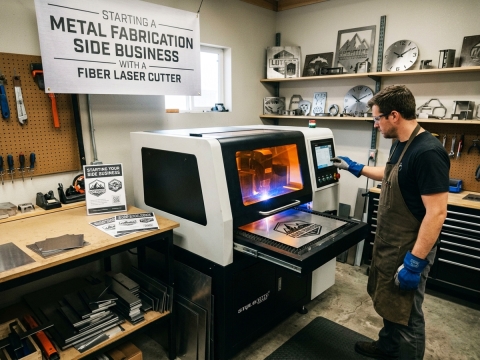
L'azoto è inerte e lascia un bordo lucido e nudo su acciaio inossidabile e alluminio. Funziona ad alta pressione e ad alto costo, che è esattamente il divario che l'aria compressa essiccata ora riempie su macchine da taglio laser in fibra.
L'aria è già composta per circa il 78% da azoto. Un'analisi di settore pubblicata su The Fabricator valuta i bordi tagliati ad aria con un punteggio di circa 8, contro il 10 dell'azoto, un risultato più che accettabile per la maggior parte dei pezzi e con un costo nettamente inferiore rispetto al gas.
Tabella delle impostazioni di pressione per materiale
Iniziate dalle finestre sottostanti, quindi regolate gradualmente osservando il taglio. La pressione deve essere letta sulla testa di taglio, non su un compressore dall'altra parte dell'officina.
| Materiali e funzionamento | Gas | Pressione iniziale | Effetto pratico |
| Misurazione | tipo di gas | bar (1 bar corrisponde a circa 14.5 psi) | cosa fa il getto nella zona di taglio |
| Incisione su legno | Aria a basso flusso | 0.2-0.5 | Impedisce al fumo di depositarsi sull'obiettivo senza lasciare aloni di cenere. |
| Taglio di compensato e MDF | Aria | 1-2.5 | Elimina il fumo di resina e spegne le fiammate dei tabacchi da fiuto. |
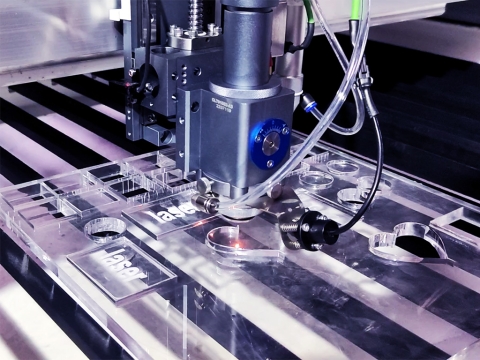
| Taglio acrilico | Aria, minima | 0.1-0.3 | Preserva il bordo lucidato a fiamma |
| Lavorazione della pelle e dei tessuti | Aria a basso flusso | 0.2-0.4 | Previene la formazione di un alone di bruciatura attorno al disegno |
| Taglio di acciaio dolce | Oxygen | 0.4-0.8 | Stimolo esotermico per velocità e spessore |
| Taglio dell'acciaio inossidabile | Azoto | 10-16 | Bordo brillante, privo di ossido e pronto per la saldatura. |
| Taglio dell'alluminio | Azoto o aria secca | 8-14 | Controlla la formazione di bave e l'ossidazione dei bordi. |
| acciaio dolce sottile, ad alta velocità | Aria compressa secca | 6-10 | Qualità quasi pari a quella dell'azoto a una frazione del costo |
Le pompe a diodi per hobbisti sono classificate in base alla portata piuttosto che alla pressione; da 10 a 30 l/min sono sufficienti per la maggior parte dei lavori da banco. Il diametro dell'ugello cambia tutto, quindi è importante mantenerlo costante durante la regolazione.
Numeri chiave da ricordare
• L'aria compressa è composta per circa il 78% da azoto, motivo per cui l'aria compressa essiccata in officina si avvicina così tanto alla qualità del gas in bombola.
• Le pompe da tavolo hanno una portata da 10 a 30 l/min; a livello di diodo, la portata costante è più importante della pressione relativa.
• Il taglio con azoto dell'acciaio inossidabile avviene in genere a pressioni comprese tra 10 e 16 bar, pertanto raccordi e tubi flessibili devono essere dimensionati di conseguenza.
• La pressione dell'ossigeno rimane al di sotto di 1 bar sull'acciaio dolce; una pressione eccessiva allarga il solco di taglio anziché velocizzare la lavorazione.
• Le classi di purezza dell'aria pubblicate da CAGI forniscono un linguaggio comune per indicare quanto un'aria sia effettivamente secca e priva di olio.
• Un ugello disallineato può sprecare metà del getto prima che qualsiasi indicatore segnali un problema.
Configurare correttamente la compagnia aerea
Procedete a ritroso partendo dall'ugello. Installate un regolatore e un manometro sulla macchina, un filtro a coalescenza per intrappolare la nebbia d'olio e un essiccatore a refrigerazione prima di entrambi; acqua e olio sono i due modi più rapidi per rovinare le ottiche.
Centrare il fascio nel foro dell'ugello con un metro a nastro dopo qualsiasi intervento sulla testa o sulla specchiatura. Un getto che spinge il materiale fuso lateralmente lascia una parete pulita e una parete piena di scorie.
L'assistenza spinge il fumo fuori dal taglio, ma qualcosa deve comunque rimuoverlo dal mobile. Abbina l'aria compressa con un filtro aspiratore di fumi soprattutto per le materie plastiche; la questione di se tagliare l'acrilico sia tossico si riduce proprio a questa estrazione.
Tenete a portata di mano un estintore adatto al materiale in uso e seguite le linee guida antincendio NFPA prima di lasciare un laser acceso incustodito; il flusso d'aria riduce le fiammate improvvise, ma non le elimina completamente.
Domande che gli operatori pongono realmente
Ho davvero bisogno di una pompa su un 10W Incisore a diodi?
Per l'incisione si può anche fare a meno di una lente di ricambio, ma questa si sporca con residui e aumenta il rischio di incendio sul legno resinoso. Una piccola pompa costa meno di una lente di ricambio e migliora immediatamente i tagli.
Perché il bordo in acrilico della mia capsula si è opacizzato dopo aver sostituito la pompa?
Il flusso forte raffredda la fusione prima che possa autolucidarsi, lasciando brina. Scendere verso 0.1-0.3 bar per una lastra trasparente, lo stesso approccio a bassa pressione d'aria dedicato macchina da taglio laser acrilico profili utilizzati per passaggi di lucidatura.
È possibile utilizzare una macchina per il taglio di fibre ottiche con aria compressa anziché con azoto?
Per l'acciaio dolce e molte lavorazioni su alluminio, sì, a condizione che l'aria compressa sia essiccata e filtrata con olio. Per l'acciaio inossidabile a scopo estetico e per i bordi pronti per la saldatura, l'azoto rimane la scelta migliore, quindi la maggior parte delle officine dispone di entrambi i gas e li alterna a seconda del lavoro.
Errori comuni che compromettono il jet
• Utilizzare una pressione specifica per ogni materiale e operazione.
• Sabbiatura dell'acrilico con flusso elevato e perdita del bordo lucidato a fiamma.
• Immettere aria umida e oleosa direttamente nella testina di taglio.
• Ignorando il centraggio dell'ugello, il getto spinge il materiale fuso contro una parete del solco.
• Scegliere l'ossigeno per l'acciaio inossidabile e chiedersi perché il bordo si sia scurito.
• Il compressore è sottodimensionato, quindi la pressione cala a metà della lastra.
• Disattivare l'assistenza per l'incisione e lasciare che i residui oscurino la lente.
• Misurazione della pressione al compressore anziché alla testa di taglio.
Lista di controllo per la configurazione dell'assistenza pneumatica
✓ Prima di ogni lavoro, adattare la pressione del gas e la pressione iniziale al materiale.
✓ Installare un essiccatore a refrigerazione e un filtro coalescente a monte della testata.
✓ Dopo ogni incidente, verificare il centraggio dell'ugello con un'immagine a nastro.
✓ Verificare la distanza di sicurezza specificata nel manuale della macchina.
✓ Guarda il primo montaggio di un nuovo materiale tenendo un estintore a portata di mano.
✓ Annota la pressione accanto a velocità e potenza sul foglio delle impostazioni.
✓ Svuotare il serbatoio del compressore e sostituire gli elementi filtranti secondo la programmazione.
Domande frequenti
Un compressore più grande è sempre meglio?
No. La testina lascia passare solo la quantità d'aria consentita dall'ugello, quindi un compressore sovradimensionato si attiva e disattiva meno frequentemente. Scegliete un compressore che garantisca un'erogazione costante alla massima pressione di esercizio, con un margine di sicurezza, e investite il risparmio ottenuto nell'asciugatura e nella filtrazione, che sono molto più importanti per l'obiettivo.
Quale pressione è adatta per tagliare un pannello di compensato da 3 mm?
Circa 1 o 2 bar su un CO2 La macchina gestisce la maggior parte dei pannelli di compensato, sufficientemente da eliminare i fumi di resina senza alimentare le braci. Se i bordi continuano a carbonizzarsi, aumentare il flusso d'aria di un livello prima di accendere il motore e verificare che il getto dell'ugello cada effettivamente all'interno del taglio.
Perché la lente si appanna anche con l'assistenza all'aria in funzione?
Le ottiche appannate di solito indicano che l'aria stessa è sporca. La nebbia d'olio del compressore e l'umidità si depositano sul vetro caldo, quindi è consigliabile aggiungere un filtro a coalescenza e un essiccatore e verificare che il flusso d'aria sia positivo all'ugello e non che vi siano perdite da un raccordo allentato a monte.
Di quanto l'ossigeno accelera rispetto all'aria sull'acciaio dolce?
Su lamiere più spesse, l'incremento esotermico è considerevole, consentendo spesso alla stessa potenza di tagliare sensibilmente più velocemente o di gestire sezioni più spesse. Su lamiere sottili, lo spazio si riduce, motivo per cui molte officine utilizzano aria compressa secca con spessori inferiori a pochi millimetri, riservando l'ossigeno per i lavori più pesanti.
L'utilizzo dell'aria compressa influisce sulla qualità dell'incisione fotografica?
Sì, in entrambe le direzioni. Un flusso delicato impedisce al fumo di ridepositare una foschia grigiastra sull'immagine, ma un getto forte può disperdere la cenere fine in modo non uniforme. Molti operatori riducono il flusso al minimo stabile per le foto e riservano la pressione elevata per i tagli.
Quanto secca deve essere l'aria per una macchina da taglio delle fibre?
L'obiettivo è raggiungere un grado di asciugatura pari a quello degli strumenti: un essiccatore a refrigerazione come minimo, con essiccazione a disidratante nei climi umidi. L'acqua che raggiunge una finestra protettiva calda la crepa e le microgocce disperdono il fascio durante il taglio. Se il serbatoio spruzza acqua quando viene svuotato quotidianamente, significa che l'acqua non è sufficientemente asciutta.
Un singolo compressore può alimentare sia il laser che gli altri utensili dell'officina?
È possibile, ma è necessario isolare la linea laser con un proprio regolatore, essiccatore e filtro, e verificare che la pressione si mantenga costante mentre altri utensili aspirano. Una levigatrice che si attiva a metà taglio può far abbassare la linea quel tanto che basta per bruciare un bordo a metà dello spessore di una lastra.
Cos'è il test del nastro adesivo per l'allineamento degli ugelli?
Applica del nastro adesivo sulla punta dell'ugello e spara un singolo impulso a bassa potenza. Il segno di bruciatura indica la posizione del fascio all'interno del foro; se è centrato, significa che il getto di gas e il fascio viaggiano insieme. Regola gli specchi o la testa finché il punto non si trova esattamente al centro.
La produzione di azoto in loco è mai economicamente vantaggiosa?
Per le officine che tagliano acciaio inossidabile quotidianamente, un generatore a membrana o a pressione (PSA) spesso risulta più conveniente del gas in bombola nel giro di pochi anni, soprattutto se abbinato a un compressore ad alta pressione. Gli utenti occasionali raramente recuperano il costo; l'aria compressa essiccata, abbinata al noleggio di bombole, copre i picchi di consumo in modo più economico.