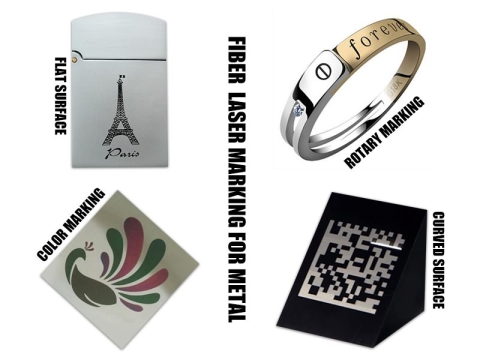
Le impostazioni di incisione laser variano in base al materiale, al tipo di laser e alla potenza. Per un 60W CO2 laser, l'incisione su legno in genere utilizza il 15-25% di potenza a 300-500 mm/s, l'acrilico utilizza il 10-20% potenza a 350–400 mm/s, la pelle utilizza il 10–15% di potenza a 200–400 mm/s e il metallo rivestito utilizza il 15–30% potenza a 250–350 mm/s. Eseguire sempre un taglio di prova su materiale di scarto prima di iniziare il progetto.

Quali sono le impostazioni per l'incisione laser?
Le impostazioni di incisione laser si riferiscono alla combinazione di velocità, potenza, frequenza (PPI/Hz) e risoluzione (DPI) che controllano il modo in cui un laser interagisce con un determinato materiale. Ottenere questi parametri corretti fa la differenza tra un'incisione nitida e professionale e un risultato bruciato e illeggibile. Che si utilizzi un... CO2 incisione laser macchina, un laser a diodo o un macchina per marcatura laser a fibra, la comprensione di questi parametri fondamentali garantisce risultati ripetibili e di alta qualità in ogni progetto.
Questa guida fornisce le impostazioni iniziali consigliate per 4 dei materiali più comunemente incisi, insieme a suggerimenti pratici raccolti da operatori di macchine, proprietari di officine e produttori industriali di tutto il mondo.
Parametri chiave che influenzano la qualità dell'incisione
Prima di modificare qualsiasi impostazione, è utile capire cosa controlla ciascun parametro e come interagiscono tra loro.
| Parametro | Cosa controlla |
|---|---|
| Energia (%) | L'intensità del raggio laser. Una potenza maggiore brucia in profondità e in modo più scuro. Una potenza eccessiva brucia i materiali delicati. |
| Velocità (mm / s) | Velocità di movimento della testina laser. Velocità più elevate producono segni più chiari; velocità più basse aumentano la profondità e l'esposizione al calore. |
| Frequenza (PPI/Hz) | Frequenza di impulso del laser. Una frequenza più alta produce linee più uniformi per l'incisione; una frequenza più bassa è adatta al taglio vettoriale. |
| Risoluzione (DPI) | Densità dei punti dell'incisione. 300 DPI sono adatti per testo e loghi; 600+ DPI sono necessari per i dettagli fotografici. |
| Assistenza aerea | Soffiaggio di aria compressa nel punto di taglio. Riduce la carbonizzazione del legno, previene la formazione di fiamme sull'acrilico e rimuove i detriti dalla zona di lavoro. |
| Distanza di messa a fuoco | Distanza tra la lente e la superficie del materiale. Una messa a fuoco corretta produce il punto luminoso più piccolo e i dettagli più nitidi. |
L'interazione tra velocità e potenza è il rapporto più critico. Alta potenza abbinata a bassa velocità crea incisioni profonde e scure, ma rischia di surriscaldarsi. Bassa potenza ad alta velocità produce segni superficiali tenui, ideali per lavori delicati. Trovare il giusto equilibrio per ogni materiale è la competenza fondamentale nell'uso del laser. Per una spiegazione più approfondita di CO2 parametri laser, vedere questo CO2 guida ai parametri di taglio laser.
Impostazioni per l'incisione laser del legno
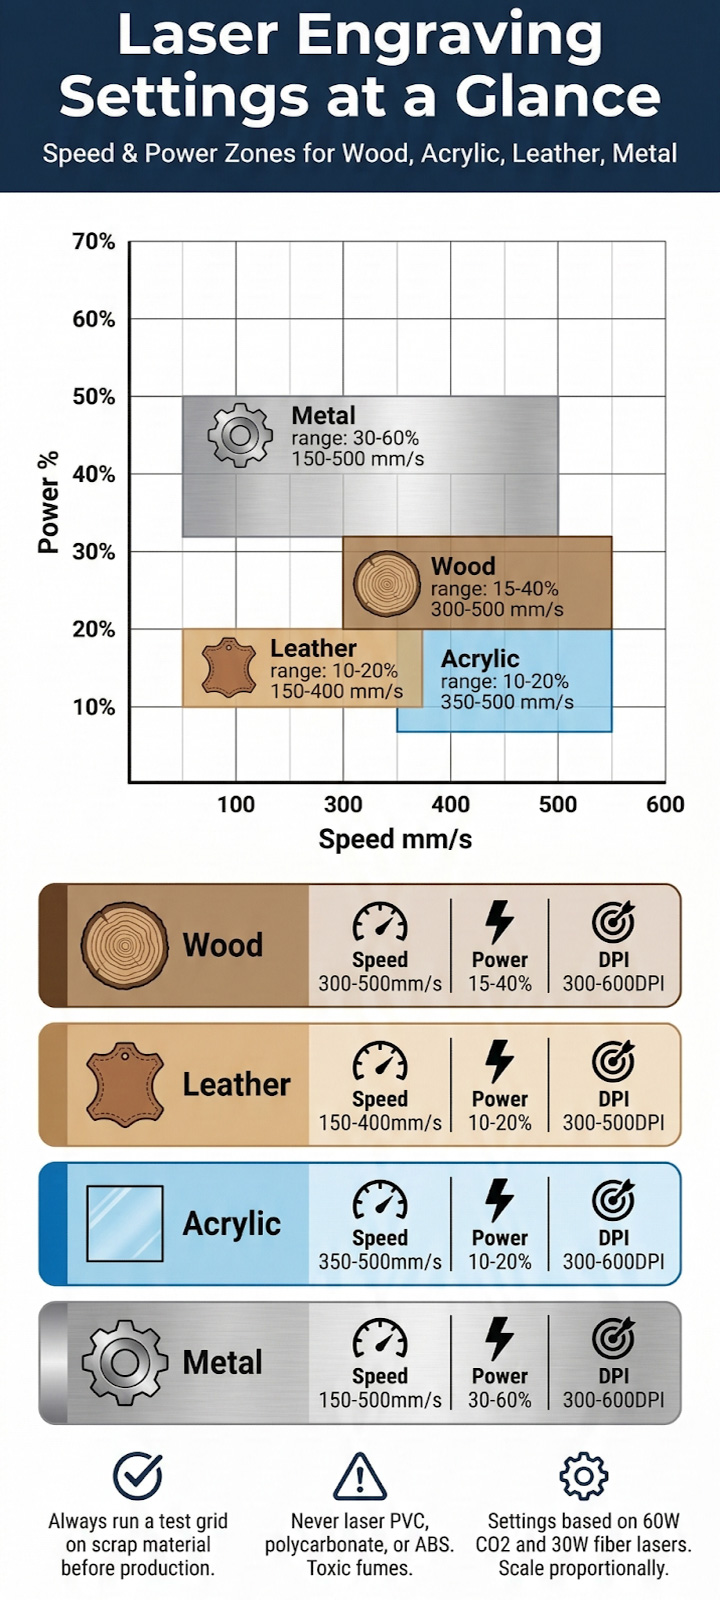
Per l'incisione su legno su un CO2 laser, utilizzare 15–40% potenza a 300–500 mm/s per incisioni leggere-medie. I legni duri come l'acero richiedono una potenza leggermente maggiore rispetto ai legni teneri come il tiglio. Utilizzare sempre l'aria compressa per ridurre la carbonizzazione.
Il legno rimane il materiale più popolare per l'incisione laser grazie alla sua bellezza naturale, alla convenienza e all'ampia disponibilità. Diverse specie di legno rispondono in modo diverso all'energia laser in base alla densità, al contenuto di resina e al livello di umidità. I legni duri come acero, ciliegio e noce producono incisioni ad alto contrasto con bordi netti, mentre i legni teneri come pino e tiglio incidono più facilmente, ma possono carbonizzarsi se le impostazioni sono troppo aggressive. Il compensato, in particolare la betulla baltica, offre risultati costanti grazie ai suoi strati uniformi. Se stai esplorando taglio e incisione laser del legno per la prima volta si consiglia di iniziare con il compensato di betulla baltica.
CO2 Impostazioni laser per legno (incisione)
| Tipo di legno | Energia (%) | Velocità (mm / s) | DPI | Assistenza aerea | Note |
|---|---|---|---|---|---|
| Tiglio | 15-20 | 350-500 | 300-400 | On | Segni chiari e puliti |
| Betulla baltica | 20-30 | 300-450 | 300-600 | On | Ottimo contrasto |
| Acero | 25-40 | 300-400 | 400-600 | On | Elevato livello di dettaglio possibile |
| Noce | 20-35 | 300-450 | 300-600 | On | Contrasto scuro naturale |
| Pino | 15-25 | 350-500 | 300 | On | Si carica facilmente; usa una bassa potenza |
| MDF | 15-25 | 350-500 | 300-400 | On | Risultati uniformi |
Impostazioni basate su un 60W CO2 laser. Adattare la potenza in modo proporzionale per altri wattaggi.
Consigli per il legno: incidere prima, quindi applicare la vernice o la finitura per un contrasto migliore. Pulire i residui con un panno in microfibra umido o alcol isopropilico. Per incisioni più profonde, ridurre la velocità del 10-15% anziché aumentare la potenza, il che aiuta a prevenire la carbonizzazione dei bordi.
Impostazioni di incisione laser per acrilico
Per l'incisione acrilica, utilizzare 10–20% potenza a 350–500 mm/s su un CO2 Laser. L'acrilico colato produce una finitura bianca satinata, ideale per la segnaletica. L'acrilico estruso offre bordi di taglio più lisci, ma un contrasto di incisione inferiore.
L'acrilico è il secondo materiale più diffuso per l'incisione laser, apprezzato per la sua trasparenza, varietà di colori e durata. La distinzione principale è tra acrilico colato (migliore per l'incisione, produce una finitura satinata brillante) e acrilico estruso (migliore per il taglio, produce bordi lucidi). CO2 I laser sono la scelta standard per la lavorazione dell'acrilico perché la lunghezza d'onda di 10.6 μm viene assorbita in modo efficiente dal materiale. I laser a diodo hanno difficoltà con l'acrilico trasparente, poiché il raggio attraversa superfici trasparenti. Per comprendere le considerazioni sulla sicurezza relative alla lavorazione di questo materiale, consulta questa risorsa su sicurezza in acrilico con taglio laser.
CO2 Impostazioni laser per acrilico (incisione)
| Tipo acrilico | Energia (%) | Velocità (mm / s) | DPI | Assistenza aerea | Note |
|---|---|---|---|---|---|
| Cast (Cancella) | 10-18 | 400-500 | 300-600 | Basso | Finitura bianca satinata |
| Cast (Colorato) | 12-20 | 350-450 | 300-600 | Basso | Contrasto elevato su sfondo scuro |
| estruso | 10-15 | 400-500 | 300 | Basso | Meno brina; bordi migliori |
| 2 toni | 15-25 | 350-450 | 400-600 | Basso | Rivela il 2° colore |
Impostazioni basate su un 60W CO2 laser. Utilizzare una pressione dell'aria inferiore per evitare di soffiare detriti nelle aree incise.
Suggerimenti per l'acrilico: utilizzare un getto d'aria a bassa pressione per evitare di far rifluire il materiale fuso nell'incisione. Per la segnaletica illuminata a LED, incidere la superficie posteriore dell'acrilico trasparente per proteggere il disegno. Applicare del nastro di trasferimento prima dell'incisione riduce la necessità di pulizia. Per le immagini fotografiche, si consiglia un'impostazione di 600+ DPI.
Impostazioni per l'incisione laser della pelle
Incisione su pelle su un CO2 il laser funziona meglio a 10–20% potenza e 150–400 mm/s. La pelle conciata al vegetale produce i risultati più puliti. Evitare la pelle sintetica a base di PVC, che rilascia gas di cloro tossico quando riscaldata.
L'incisione su pelle ha registrato una crescita significativa come mercato, trainata dalla domanda di portafogli, cinture, borse, toppe e gadget aziendali personalizzati. La pelle migliore per la lavorazione laser è quella conciata al vegetale (veg-tan), che scurisce in modo prevedibile e produce un contrasto intenso. La pelle conciata al cromo può funzionare, ma potrebbe reagire in modo incoerente. La pelle sintetica o sintetica è generalmente sicura se a base di PU (poliuretano), ma i materiali sintetici a base di PVC devono essere completamente evitati a causa della produzione di fumi tossici. Una ventilazione e un'aspirazione dei fumi adeguate sono essenziali per tutti i lavori in pelle. Per una panoramica sul funzionamento delle macchine per l'incisione laser, visita il sito come funziona un incisore laser pagina delle risorse.
CO2 Impostazioni laser per pelle (incisione)
| Tipo di pelle | Energia (%) | Velocità (mm / s) | DPI | Assistenza aerea | Note |
|---|---|---|---|---|---|
| Veg-Tan (chiaro) | 10-15 | 300-400 | 300-500 | Spento/Basso | Miglior contrasto e dettaglio |
| Veg-Tan (Pesante) | 15-20 | 200-350 | 300-500 | Spento/Basso | Più lento per la profondità |
| Cromo-Tan | 10-18 | 250-400 | 300 | sconto | Fai prima il test; i risultati variano |
| PU sintetico | 8-15 | 300-450 | 300 | sconto | Bassa potenza per evitare la fusione |
Impostazioni basate su un 60W CO2 laser. Assicurarsi sempre che l'aspirazione dei fumi sia adeguata durante l'incisione della pelle.
Suggerimenti per la pelle: utilizzare magneti o pesi per tenere la pelle piatta sul piano di lavoro. Inumidire leggermente la superficie prima dell'incisione per ridurre le macchie di fumo intorno al disegno. Disattivare l'aria compressa o impostarla al minimo per evitare segni indesiderati sulla superficie. Più passaggi di luce producono spesso risultati migliori di un singolo passaggio aggressivo.
Impostazioni di incisione laser per metallo
Per l'incisione del metallo è necessario un laser a fibra per le superfici metalliche nude. CO2 i laser possono marcare l'alluminio anodizzato e i metalli rivestiti a 15–30% potenza. I laser a fibra incidono acciaio inossidabile, ottone e titanio a 20–60% potenza a seconda della profondità desiderata.
L'incisione su metallo varia notevolmente in base al tipo di laser e al trattamento della superficie del metallo. CO2 I laser non possono incidere direttamente il metallo nudo perché la lunghezza d'onda di 10.6 μm si riflette sulle superfici metalliche. Tuttavia, CO2 I laser possono marcare efficacemente l'alluminio anodizzato rimuovendo lo strato di anodizzazione colorato e possono incidere metalli nudi quando viene applicato un composto di marcatura (come CerMark o Enduramark). Per l'incisione su metallo nudo senza rivestimenti, un macchina per marcatura laser a fibra è essenziale. I laser a fibra emettono a 1.06 μm, che i metalli assorbono in modo efficiente, consentendo incisioni profonde, segni di ricottura e incisioni superficiali ad alto contrasto su acciaio inossidabile, alluminio, ottone, rame e titanio.
Impostazioni laser a fibra per metallo (incisione/marcatura)
| Tipo di metallo | Energia (%) | Velocità (mm / s) | Frequenza | pASSAGGI | Risultato |
|---|---|---|---|---|---|
| Acciaio inossidabile | 40-60 | 200-500 | 20–50kHz | 1-3 | Segno di ricottura nero |
| Alluminio | 30-50 | 300-600 | 20–40kHz | 1-2 | Segno bianco/grigio |
| Ottone | 40-70 | 150-400 | 20–30kHz | 2-4 | Possibilità di incisione profonda |
| Titanio | 30-50 | 200-500 | Variabile | 1-2 | Marcatura a colori a bassa potenza |
| Alluminio anodizzato (CO2) | 15-25 | 300-400 | N/A | 1 | Rimuove lo strato anodizzato |
Impostazioni laser a fibra basate su un 30W unità. CO2 impostazioni per alluminio anodizzato basate su un 60W unità.
Per una guida dettagliata sulla relazione tra spessore del metallo, velocità e potenza per i laser a fibra, fare riferimento a grafico della velocità e della potenza dello spessore del taglio laser a fibraPer esplorare i costi e le opzioni per un'installazione di incisione su metallo negli Stati Uniti, controlla guida ai costi dell'incisore laser per metalli.
Scegliere il tipo di laser giusto per il tuo materiale
Non tutti i laser funzionano con tutti i materiali. Selezionare la sorgente laser corretta è importante tanto quanto regolare le impostazioni di velocità e potenza. Ecco una rapida panoramica della compatibilità per aiutarti a scegliere la tua attrezzatura.
| Materiale | Laser a diodi | CO2 Laser | fibra laser |
|---|---|---|---|
| Legno (MDF) | Buone | Ottimo | Non adatto |
| Acrilico (fuso) | Limitato* | Ottimo | Non adatto |
| Cuoio | Buone | Ottimo | Possibile** |
| Metallo nudo | Solo superficie*** | Con rivestimento | Ottimo |
| Metallo anodizzato | Limitato | Ottimo | Ottimo |
I laser a diodi non possono tagliare l'acrilico trasparente. **La fibra può bruciare la pelle. ***I laser a diodi necessitano di spray per marcatura su metallo.
Come creare una griglia di prova per nuovi materiali?
La tecnica più efficace per impostare le impostazioni su materiali non familiari è l'esecuzione di una griglia di test di velocità e potenza. Questo metodo elimina le congetture e fornisce un riferimento fisico che è possibile conservare per lavori futuri.
Fase 1: Crea una griglia di piccoli quadrati (10-15 mm ciascuno) nel tuo software laser. Assegna a ogni colonna un valore di velocità diverso e a ogni riga un valore di potenza diverso.
Fase 2: fai scorrere la griglia su un pezzo di scarto del materiale di destinazione. Etichetta gli assi direttamente sul materiale come riferimento.
Fase 3: Valuta ogni quadrato per contrasto, profondità, nitidezza dei bordi ed eventuali scolorimenti o bruciature. Seleziona la combinazione che meglio si adatta al risultato desiderato.
Passaggio 4: Salva i parametri vincenti come preimpostazione nel tuo software laser (LightBurn, RDWorks, LaserGRBL o il controller nativo della tua macchina) per richiamarli con un solo clic nei progetti futuri.
Questo approccio sistematico è una pratica standard tra gli operatori professionali e consente di risparmiare tempo e materiali in modo significativo rispetto a tentativi ed errori casuali. Scopri di più sull'approccio generale funzionamento della macchina per incisione laser tecniche per un'ulteriore ottimizzazione del flusso di lavoro.
Considerazioni sulla sicurezza
Ogni materiale produce fumi, particolato o entrambi durante la lavorazione laser. Un sistema di aspirazione dei fumi adeguatamente dimensionato è imprescindibile per qualsiasi laboratorio laser. Oltre all'aspirazione, è importante seguire queste essenziali pratiche di sicurezza.
Materiali da non sottoporre a laser: PVC e vinile (rilascia gas di acido cloridrico), policarbonato (scolorisce, produce fumi tossici), ABS (rischio di cianuro), materiali contenenti cloro e qualsiasi materiale di composizione sconosciuta. In caso di dubbi, richiedere una scheda di sicurezza (MSDS) al fornitore prima della lavorazione.
Ventilazione: utilizzare un sistema di aspirazione dedicato, dimensionato per il volume del vano in cui si trova la macchina. Per le officine sprovviste di ventilazione esterna, si consiglia la filtrazione in linea con carbone attivo.
Prevenzione incendi: non lasciare mai un laser acceso incustodito. Tenere un estintore a portata di mano. Attivare i sensori di rilevamento fiamma se la macchina li supporta. Carta, tessuto e cuoio sottile sono particolarmente infiammabili a basse velocità e alta potenza.
Domande frequenti
Qual è il tipo di laser migliore per i principianti?
Un 40–60W CO2 Il laser offre la massima versatilità per i principianti che desiderano lavorare su legno, acrilico, pelle e metalli rivestiti. I laser a diodo da 10-20W sono più convenienti e gestiscono bene il legno e la pelle, ma sono limitati con l'acrilico e il metallo.
Posso incidere il metallo con un CO2 ?
Solo con preparazione. CO2 I laser possono marcare direttamente l'alluminio anodizzato e incidere metalli nudi previa applicazione di un composto per marcatura termica. Per un'incisione permanente e senza rivestimento, è necessario un laser a fibra.
Come posso evitare che il legno si carbonizzi?
Aumentare la velocità, ridurre la potenza e assicurarsi che l'aria compressa sia attiva. Applicare del nastro adesivo da pittore sulla superficie prima dell'incisione può anche ridurre i residui di fumo. Dopo l'incisione, pulire con un panno umido e carteggiare leggermente se necessario.
Le impostazioni dell'incisione laser cambiano con l'età della macchina?
Sì. Le serrature scorrevoli portatili e i catenacci a superficie possono essere usati per mettere in sicurezza una porta a scomparsa dall'esterno. Alcuni kit con catena di sicurezza consentono anche il bloccaggio esterno con chiave o manopola girevole. CO2 I tubi laser si degradano nel tempo, perdendo gradualmente potenza di uscita. Un tubo che originariamente emetteva 60W potrebbe scendere a 50W o inferiore dopo 2,000-4,000 ore. Ricalibrare periodicamente le impostazioni e valutare la sostituzione del tubo quando si notano prestazioni costantemente inferiori. Quali DPI dovrei usare per l'incisione fotografica?
L'incisione fotografica richiede in genere una risoluzione di 600 DPI o superiore per ottenere dettagli tonali accettabili. Utilizzate un algoritmo di dithering (Stucki o Jarvis) nel vostro software per convertire le immagini in scala di grigi in pattern di punti compatibili con il laser. Velocità più basse e una messa a fuoco costante sono essenziali per i lavori fotografici.